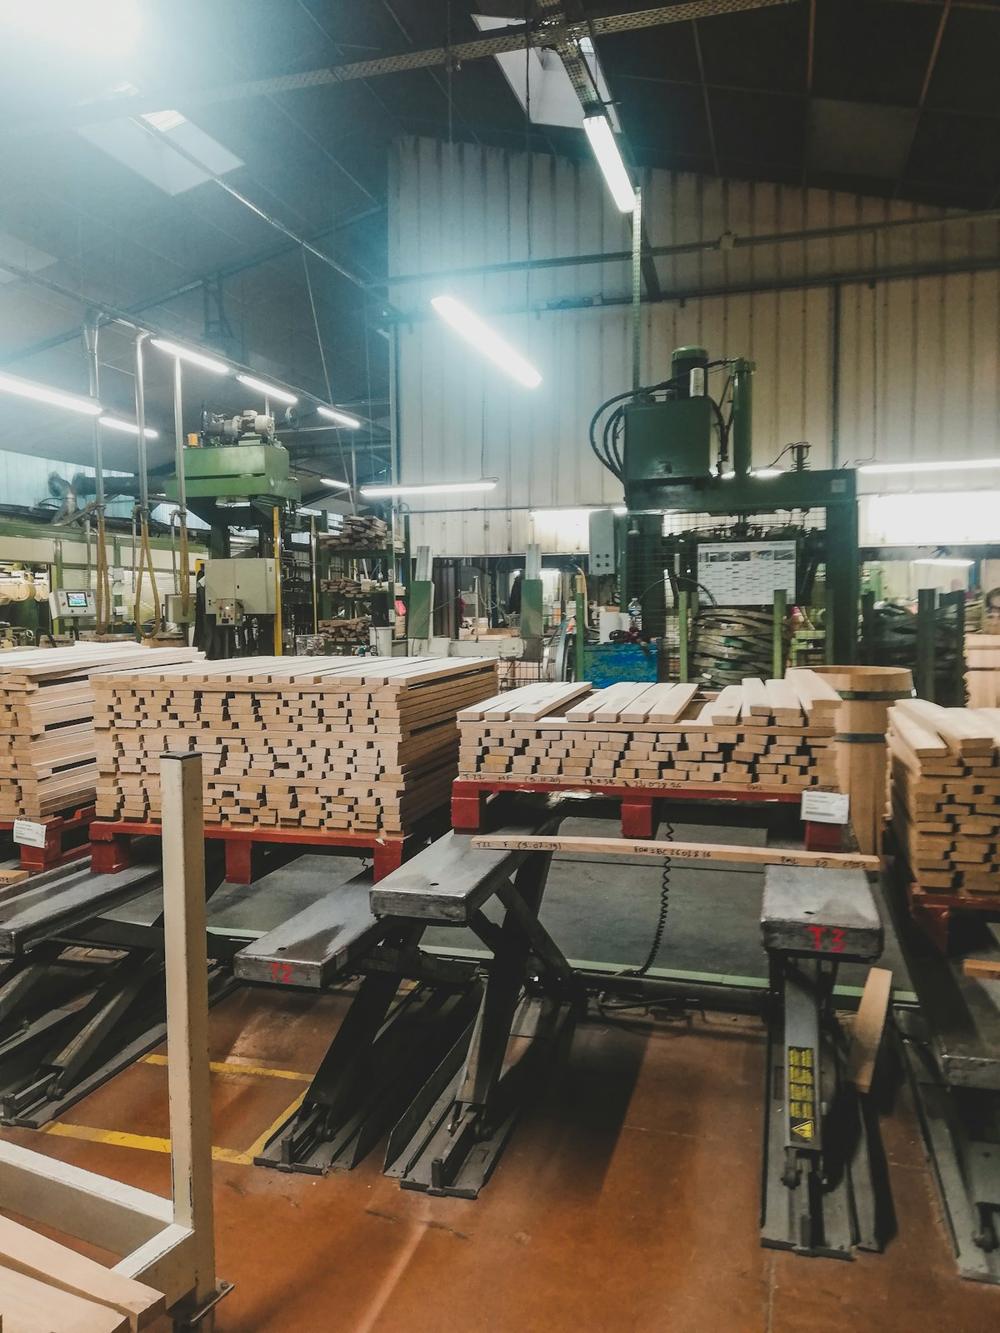
压制生产线,逐道工序
这些参数是越南人工林硬木工厂的常见工作范围。各工厂根据胶水供应商的技术资料和所用单板自行设定。对买家来说,最重要的是最后一列:工序赶工时会出现的缺陷。
| 工序 | 设备 | 常见参数或产出 | 赶工会出什么问题 |
|---|---|---|---|
| 原木堆场和截断 | 油锯或截断锯 | 人工林原木截成约 1.3 m 或 2.6 m 长的木段 | 晒在太阳下的木段两端开裂,旋切出的单板带裂 |
| 旋切 | 无卡轴或有卡轴旋切机 | 芯板单板一般约 1.2 至 2.0 mm,面板单板约 0.3 至 1.0 mm | 刀钝会旋出粗糙、厚薄不均的单板,会透到表面 |
| 剪切和分选 | 剪板机,人工分选 | 按幅宽剪切,去除缺陷,分为芯板用和面板用 | 分选不好会把面板级单板用到芯板里,或者反过来 |
| 单板干燥 | 辊式或网带式干燥机,部分堆场晾干 | 干燥机热风通常为 120 至 200 °C,含水率按胶水类型约 6 至 12% | 湿单板会在热压中鼓泡,过干的单板会开裂 |
| 芯板组坯与修补 | 拼接,贴胶带,人工修补 | 修补芯板层的缝隙和叠压 | 芯板空隙和叠压会在表面出现凹痕和凸起 |
| 涂胶与组坯 | 辊式涂胶机 | 奇数层,纹理呈 90 度交叉 | 陈化时间过长会使胶面变干,胶合变弱 |
| 冷预压 | 冷压机 | 热压前先把板坯压实 | 省掉预压,装机时板坯层间会移位 |
| 热压 | 多层热压机 | 通常 100 至 140 °C、约 1.0 至 1.4 MPa,由胶水决定 | 快速卸压会困住蒸汽,使胶层开裂 |
| 裁边和定厚砂光 | 裁边锯,宽带砂光机 | 定厚砂光头通常 40 至 80 目,每面约 0.2 至 0.5 mm | 砂得过多会磨穿薄面板单板 |
| 覆面和封边 | 二次热压,封边涂布机 | 酚醛覆膜、三聚氰胺纸或单板面,封边 | 基板上的灰尘或水分会在覆膜上形成气泡 |
胶水与热压周期
胶水决定热压温度、周期时间,以及板材能承受什么。酚醛胶比脲醛胶需要更高的温度和更长的周期,这是 WBP 板材更贵的原因之一。时间随厚度增加,因为热量必须传到板坯中心并使那里的胶固化。
卸压是最常被赶工的一步。板坯中的蒸汽必须从板边排出。压机开得太快,板内会留下鼓泡,只有在砂光或切割时才显现出来。
| 胶水 | 常见热板温度 | 常见压力 | 常见用途 |
|---|---|---|---|
| 脲醛胶(MR) | 100 至 120 °C | 1.0 至 1.2 MPa | 室内板材,包装 |
| 三聚氰胺改性脲醛胶 | 110 至 125 °C | 1.0 至 1.3 MPa | 潮湿室内,家具 |
| 酚醛胶(WBP) | 125 至 140 °C | 1.1 至 1.4 MPa | 模板,室外,地板 |
为常见值。实际周期以胶水供应商的技术资料为准。
甲醛释放等级:E0、E1、E2 和 CARB P2
脲醛、三聚氰胺和酚醛胶都含有甲醛。释放等级是成品板材的实测结果,因此由胶水配方、捕捉剂和热压周期共同决定。请写明您的市场要求的等级,而不是“低甲醛”这类说法。
| 等级 | 含义 | 常见限值和测试 | 市场 |
|---|---|---|---|
| E2 | 欧洲等级,高于 E1 限值 | 高于 0.1 ppm(EN 717-1 气候箱) | 在欧盟很少被室内用途接受 |
| E1 | EN 13986 下的欧洲等级 | 不超过 0.1 ppm(EN 717-1 气候箱) | 欧盟市场的实际要求 |
| E0 | 行业叫法,不是欧洲等级 | 低于 E1,测试和限值因体系而异 | 作为高于 E1 的余量被要求。请问清是哪项测试在支撑 |
| CARB P2 / TSCA Title VI | 美国法规,第三方认证 | 硬木胶合板 0.05 ppm(ASTM E1333 或 E2635) | 在美国销售的板材必须具备 |
| F four star | 日本 JAS 等级 | 平均 0.3 mg/L(JIS A 1460 干燥器法) | 日本室内用板材 |
这是买家核对清单,不是法律意见。限值和方法会不时修订。美国规定的背景见 Formaldehyde Standards for Composite Wood Products Act。请向您的报关行确认当前版本。
一次热压还是两次热压
越南工厂用两种路线之一制板。两种都合规。选哪种取决于表面是否外露。
一次热压
所有层都涂胶并组坯,冷压,热压一次,再裁边砂光。
- 成本较低,只有一个热压周期
- 表面跟随芯板,缝隙可能透出
- 厚度分布更宽
- 适合包装、木箱和会被覆盖的板材
二次热压
先把芯板压成基板,修补并砂平,再在第二个周期中压上面背板或覆膜。
- 表面更平整,凹痕和阴影更少
- 基板定厚砂光后厚度更均匀
- 多一个周期、多一道修补人工和第二次砂光
- 适合覆膜板模板、家具面板和店铺装修
定厚砂光及后续检验
定厚砂光把板材磨到同一厚度,并去除热压留下的台阶。这就是砂光板能比未砂光板保持更严公差的原因。面板单板的厚度决定了表面能承受多少砂光,见胶合板材料。
- 厚度用卡尺在板面周围多个点测量。砂光定厚后的板材通常保持在正负 0.3 至 0.5 mm 左右。
- 含水率发货时用水分仪测量板材含水率,有争议时用烘干法。
- 胶合浸泡或煮沸循环后做剪切测试,依据 EN 314 或您的市场指定的标准。
- 释放按您所属等级的方法,在认证机构认可的实验室做气候箱或干燥器测试。
- 面板和芯板按约定的表核对面板等级,在切口上查看芯板缝隙和叠压。
关于胶合板如何制造的问题
我们是采购对接服务,不是工厂。我们阅读您的规格,转给最多3家已在压制该产品的越南工厂,并在24个工作小时内回复。工厂会在报价中确认自己的压制路线、胶水和测试报告。哪种产品适合哪种用途,见胶合板应用。
买越南胶合板应该要求哪种胶水?
干燥室内和包装用脲醛胶(MR),潮湿室内和家具用三聚氰胺改性脲醛胶,模板、室外和地板用酚醛胶(WBP)。请在合同中写明胶水和释放等级,因为工厂没有被告知时会按最便宜的胶水报价。
E0、E1、E2 或 CARB P2 对我的订单意味着什么?
它们都是甲醛释放等级。E1 是欧盟通常的要求,E2 高于它,E0 是表示更低释放的行业叫法,没有统一的测试方法。美国要求由认可的第三方认证 CARB Phase 2 或 TSCA Title VI,因此仅有 E0 报告在美国不被接受。
什么是二次热压胶合板?
先把芯板压成基板,修补并砂平,再在第二个周期中压上面背板单板或覆膜。表面更平整,芯板缝隙透出的痕迹更少。因为多一次热压和第二次砂光,成本更高。
胶合板的胶合质量如何测试?
将试件浸泡或煮沸,然后测试胶层的剪切强度。EN 314 规定了欧洲的方法和胶合等级,JAS 等标准有各自的循环。请索要您这批货的测试报告,而不是一份通用证书。
清楚您需要的胶水、等级和饰面吗?
发送产品、芯板、胶水、释放等级、面板等级、厚度公差和数量。我们转给生产该产线的工厂,并在24个工作小时内回复。