Главная / Производство фанеры
Как делают фанеру на вьетнамском заводе: от бревна до шлифованного листа
Десять этапов превращают плантационное бревно в калиброванный лист. Клей, цикл прессования и шлифовка определяют большую часть того, что Вы увидите при приемке. Знание этапов подсказывает, что писать в спецификации.
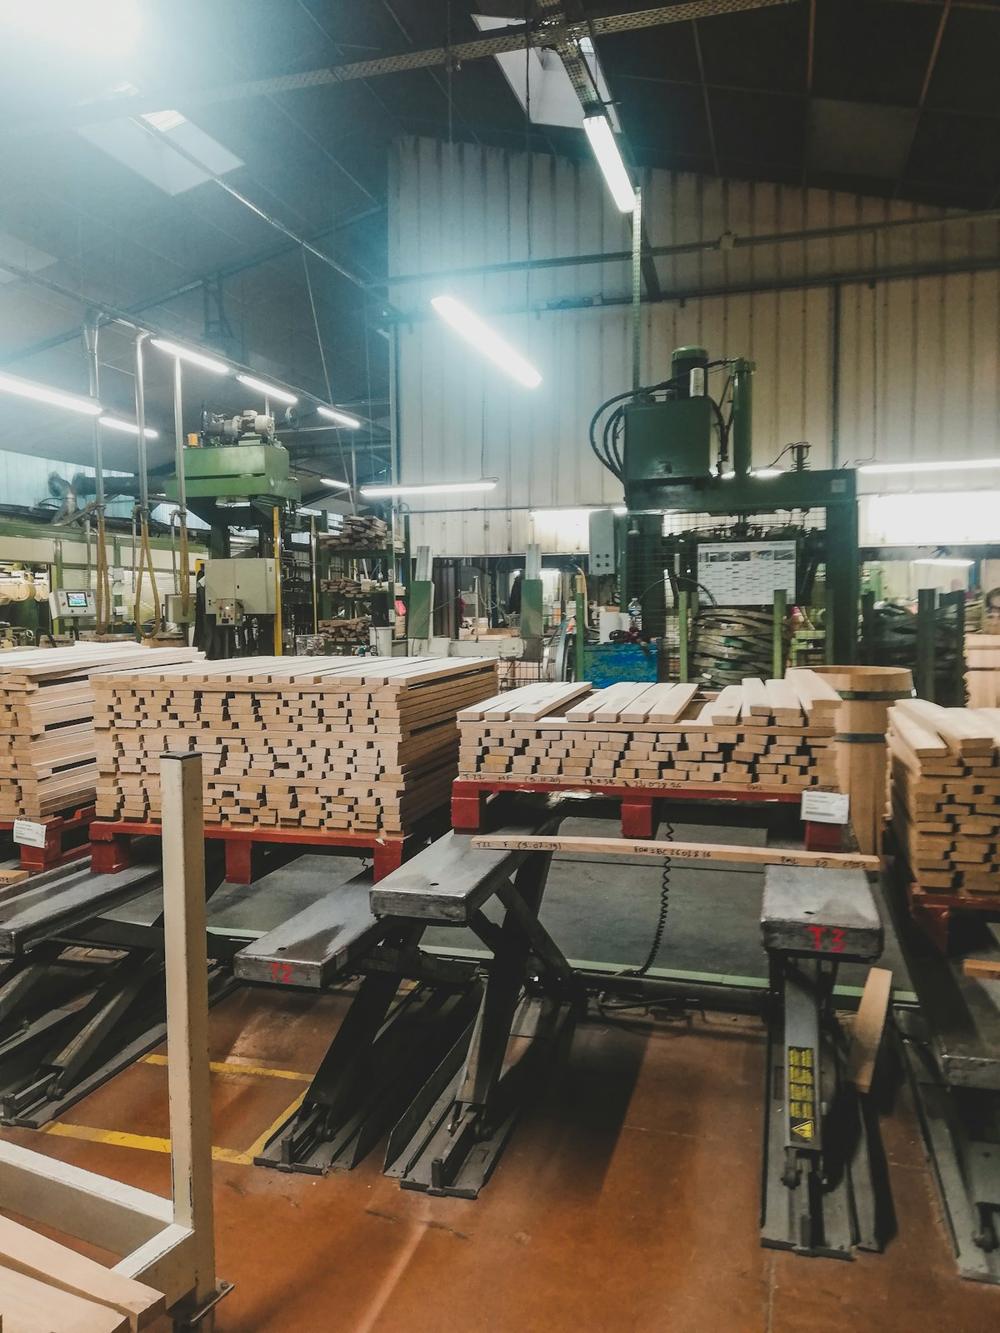
Линия прессования, этап за этапом
Режимы это типовые рабочие диапазоны вьетнамских заводов, работающих с плантационными твердыми породами. Каждый завод задает свои по техническому описанию поставщика клея и по своему шпону. Покупателю важна последняя колонка: дефект, который вызывает каждый этап, если его торопят.
| Этап | Оборудование | Типовой режим или результат | Что идет не так при спешке |
|---|---|---|---|
| Склад бревен и раскряжевка | Бензопила или торцовочная пила | Плантационные бревна распиливают на чураки длиной около 1.3 m или 2.6 m | Чураки, оставленные на солнце, трескаются на торцах и лущатся с трещинами |
| Ротационное лущение | Безшпиндельный или шпиндельный станок | Шпон сердцевины обычно примерно от 1.2 до 2.0 mm, лицевой шпон примерно от 0.3 до 1.0 mm | Тупые ножи дают шероховатый неровный шпон, который проступает через лицевую сторону |
| Рубка и сортировка | Ножницы, ручная сортировка | Листы режут по ширине, дефекты удаляют, сортируют на сердцевину или лицевой | Плохая сортировка кладет шпон лицевого качества в сердцевину и наоборот |
| Сушка шпона | Роликовая или ленточная сушилка, частично сушка на дворе | Воздух в сушилке обычно от 120 до 200 °C, шпон до примерно от 6 до 12% в зависимости от клея | Влажный шпон вызывает вздутия в прессе. Пересушенный шпон трескается |
| Сборка и ремонт сердцевины | Стыковка, склейка лентой, ручной ремонт | Зазоры и нахлесты в слоях сердцевины исправляют | Пустоты и нахлесты в сердцевине видны как вмятины и бугры на лицевой стороне |
| Нанесение клея и сборка пакета | Клеенаносящий вальцовый станок | Нечетное число слоев, волокна скрещены под 90 градусов | Долгое открытое время подсушивает поверхность клея и ослабляет склейку |
| Холодная подпрессовка | Холодный пресс | Пакет уплотняют перед горячим прессованием | Без подпрессовки слои смещаются при загрузке |
| Горячее прессование | Многоэтажный горячий пресс | Обычно от 100 до 140 °C и примерно от 1.0 до 1.4 MPa, задается клеем | Быстрый сброс давления запирает пар и расслаивает клеевой шов |
| Обрезка и калибровка | Форматные пилы, широколенточный шлифовальный станок | Калибровочные головки обычно зерно от 40 до 80, примерно от 0.2 до 0.5 mm с каждой стороны | Избыточная шлифовка прорезает тонкий лицевой шпон |
| Облицовка и герметизация кромок | Второй пресс, станок для нанесения покрытия на кромки | Фенольная пленка, меламиновая бумага или шпонированная лицевая сторона, кромки герметизированы | Пыль или влага на основе проявляются пузырями в пленке |
Клей и цикл горячего прессования
Клей задает температуру пресса, время цикла и то, что выдерживает лист. Фенольному клею нужен более горячий и долгий цикл, чем мочевинному, и это одна из причин, почему листы WBP стоят дороже. Время растет с толщиной, потому что тепло должно дойти до центра пакета и отвердить там клей.
Сброс давления это этап, который торопят чаще всего. Пар в пакете должен выйти через кромки. Слишком быстрое открытие пресса оставляет внутри листа вздутия, которые видны только при шлифовке или раскрое.
| Клей | Типовая температура плит | Типовое давление | Типовое применение |
|---|---|---|---|
| Мочевиноформальдегидный (MR) | от 100 до 120 °C | от 1.0 до 1.2 MPa | Внутренние панели, упаковка |
| Мочевина с добавкой меламина | от 110 до 125 °C | от 1.0 до 1.3 MPa | Влажные помещения, мебель |
| Фенолформальдегидный (WBP) | от 125 до 140 °C | от 1.1 до 1.4 MPa | Опалубка, наружное применение, полы |
Типовые значения. Фактический цикл определяет техническое описание поставщика клея.
Классы эмиссии формальдегида: E0, E1, E2 и CARB P2
Мочевинные, меламиновые и фенольные клеи содержат формальдегид. Класс эмиссии это измеренный результат на готовом листе, поэтому он зависит от рецептуры клея, возможных поглотителей и цикла прессования вместе. Указывайте класс, которого требует Ваш рынок, а не слова вроде низкий формальдегид.
| Класс | Что это | Типовой предел и метод | Рынок |
|---|---|---|---|
| E2 | Европейский класс, выше предела E1 | Выше 0.1 ppm (камера EN 717-1) | Редко принимается для внутреннего применения в ЕС |
| E1 | Европейский класс по EN 13986 | До 0.1 ppm (камера EN 717-1) | Рабочее требование рынка ЕС |
| E0 | Торговое обозначение, не европейский класс | Ниже E1, метод и предел зависят от системы | Запрашивают как запас относительно E1. Спросите, какой метод за ним стоит |
| CARB P2 / TSCA Title VI | Закон США, сертификация третьей стороной | 0.05 ppm для фанеры из твердых пород (ASTM E1333 или E2635) | Требуется для листов, продаваемых в США |
| F four star | Японский класс JAS | В среднем 0.3 mg/L (эксикатор JIS A 1460) | Внутренние панели для Японии |
Перечень для покупателя, а не юридическая консультация. Пределы и методы со временем пересматриваются. Справку о правиле США можно найти в статье Formaldehyde Standards for Composite Wood Products Act. Актуальную версию уточните у таможенного брокера.
Одно прессование или два
Вьетнамские заводы собирают листы по одному из двух маршрутов. Оба законны. Правильный зависит от того, будет ли лицевая сторона на виду.
Одно прессование
Все слои склеены и сложены в пакет, холодная подпрессовка, одно горячее прессование, затем обрезка и шлифовка.
- Ниже стоимость, один цикл прессования
- Лицевая сторона повторяет сердцевину, поэтому зазоры могут проступать
- Больший разброс по толщине
- Подходит для упаковки, ящиков и листов, которые будут закрыты
Двойное прессование
Сердцевину прессуют в основу, ремонтируют и шлифуют до ровной поверхности, затем лицевой и тыльный шпон или пленку прессуют вторым циклом.
- Более ровная лицевая сторона, меньше вмятин и теней
- Более точная толщина после калибровки основы
- Дополнительный цикл, труд на ремонт и вторая шлифовка
- Подходит для ламинированной опалубки, мебельных лицевых сторон и торгового оборудования
Калибровка и проверки после нее
Калибровочная шлифовка доводит лист до одной толщины и убирает ступеньки после пресса. Поэтому шлифованный лист держит более жесткий допуск, чем нешлифованный. О толщине лицевого шпона, которая ограничивает допустимую шлифовку, см. материалы фанеры.
- ТолщинаИзмеряется штангенциркулем в нескольких точках листа. Шлифованные и калиброванные листы обычно держат допуск порядка плюс минус от 0.3 до 0.5 mm.
- ВлажностьВлажность листа при отгрузке, измеренная влагомером, а в спорных случаях методом сушки в печи.
- СклейкаЦиклы замачивания или кипячения, затем испытание на сдвиг по EN 314 или по стандарту, который назовет Ваш рынок.
- ЭмиссияИспытание в камере или эксикаторе по методу Вашего класса в лаборатории, которую принимает сертификатор.
- Лицевая сторона и сердцевинаСорт лицевой стороны по согласованной таблице, зазоры и нахлесты сердцевины видны на срезе кромки.
Вопросы о том, как делают фанеру
Мы сервис по подбору, а не завод. Мы изучаем Вашу спецификацию, передаем ее не более чем 3 вьетнамским заводам, которые уже выпускают такой продукт, и отвечаем в течение 24 рабочих часов. Завод подтверждает в расчете свой маршрут прессования, клей и отчеты об испытаниях. О том, какой продукт подходит для какой задачи, см. применение фанеры.
Какой клей запрашивать для вьетнамской фанеры?
Мочевиноформальдегидный (MR) для сухих помещений и упаковки, мочевина с добавкой меламина для влажных помещений и мебели, фенольный (WBP) для опалубки, наружного применения и полов. Укажите клей и класс эмиссии в контракте, потому что завод, которому этого не сказали, рассчитает самый дешевый клей.
Что значат E0, E1, E2 или CARB P2 для моего заказа?
Это классы эмиссии формальдегида. E1 обычное требование ЕС, E2 выше него, а E0 торговое обозначение более низкой эмиссии без единого фиксированного метода испытаний. США требуют сертификации CARB Phase 2 или TSCA Title VI признанной сторонней организацией, поэтому один отчет E0 там не принимают.
Что такое фанера двойного прессования?
Сначала сердцевину прессуют в базовую плиту, ремонтируют и шлифуют до ровной поверхности, а лицевой и тыльный шпон или пленку наклеивают вторым циклом. Лицевая сторона получается ровнее, зазоры сердцевины проступают меньше. Стоит дороже из-за дополнительного цикла прессования и второй шлифовки.
Как проверяют качество склейки фанеры?
Образцы замачивают или кипятят, затем испытывают клеевые швы на сдвиг. EN 314 задает метод и классы склейки для Европы, а у JAS и других стандартов свои циклы. Запросите отчет об испытании Вашей производственной партии, а не общий сертификат.
Знаете нужный клей, класс и отделку?
Отправьте продукт, сердцевину, клей, класс эмиссии, сорт лицевой стороны, допуск по толщине и количество. Мы передадим заводам, которые ведут такую линию, и ответим в течение 24 рабочих часов.