Inicio / Fabricación de contrachapado
Cómo se fabrica el contrachapado en una fábrica de Vietnam, del tronco al tablero lijado
Diez etapas convierten un tronco de plantación en un tablero calibrado. La cola, el ciclo de prensa y el lijado deciden gran parte de lo que ve al recibirlo. Conocer las etapas le dice qué escribir en la especificación.
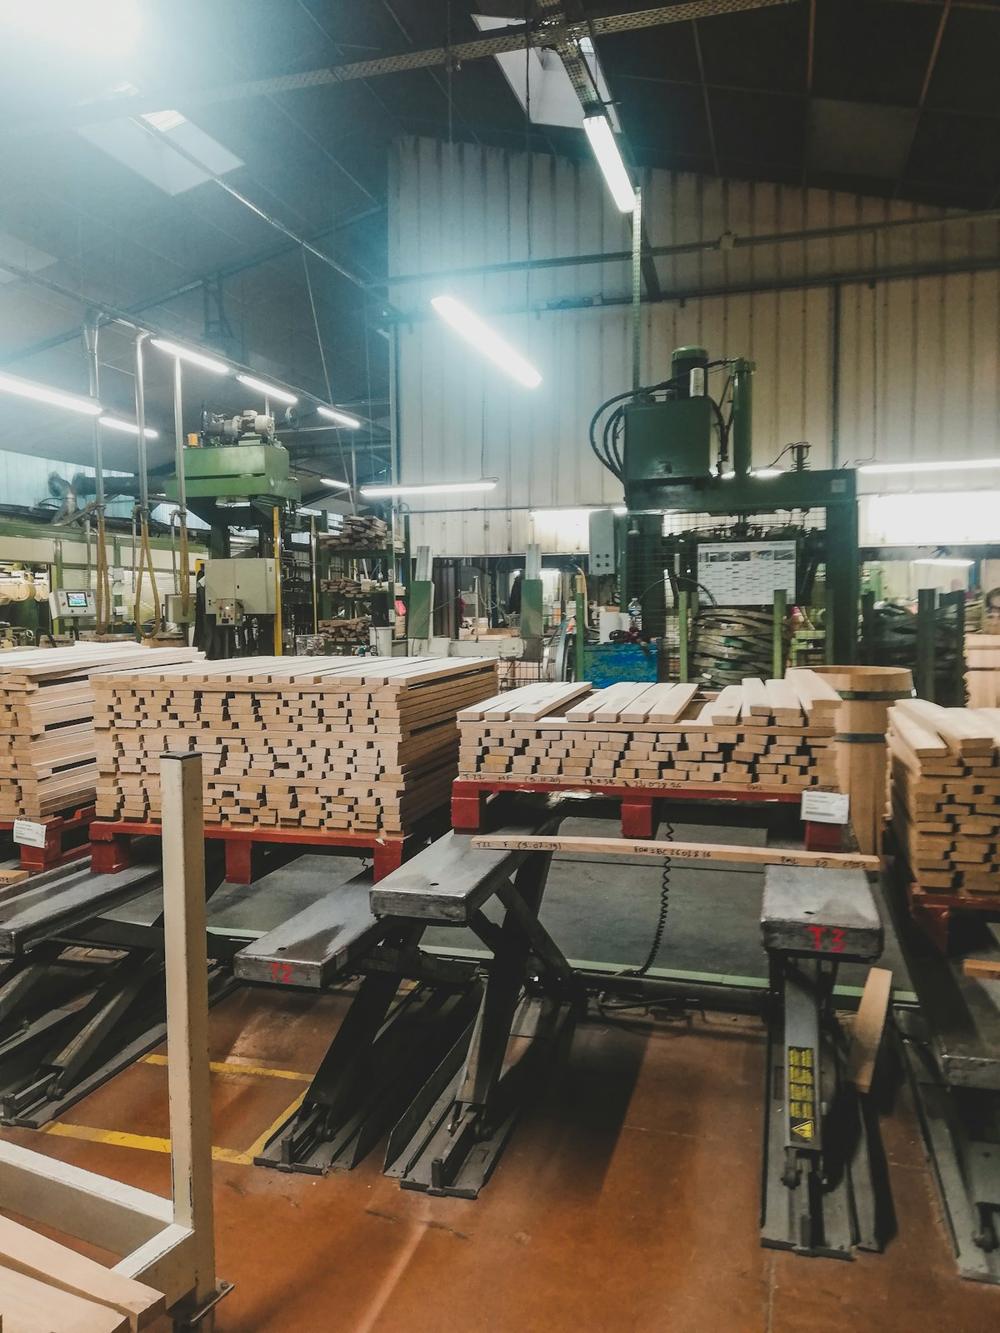
La línea de prensa, etapa por etapa
Los ajustes son rangos de trabajo típicos de las fábricas de frondosas de plantación de Vietnam. Cada fábrica fija los suyos según la ficha técnica de su proveedor de cola y su chapa. Lo que importa a un comprador es la última columna: el defecto que causa cada etapa cuando se apresura.
| Etapa | Máquina | Ajuste o producción típicos | Qué falla si se apresura |
|---|---|---|---|
| Parque de troncos y troceado | Motosierra o sierra de corte | Troncos de plantación cortados en trozas de unos 1.3 m o 2.6 m de largo | Las trozas dejadas al sol se agrietan en los extremos y se desenrollan con grietas |
| Desenrollado | Torno sin husillo o con husillo | Chapa de alma habitualmente de unos 1.2 a 2.0 mm, chapa de cara de unos 0.3 a 1.0 mm | Cuchillas desafiladas dan una chapa rugosa e irregular que se marca a través de la cara |
| Corte y clasificación | Cizalla, clasificación manual | Hojas cortadas a ancho, defectos eliminados, clasificadas como alma o cara | Una mala clasificación pone chapa de calidad de cara en el alma y al revés |
| Secado de la chapa | Secadero de rodillos o de banda, algo de secado al aire | Aire del secadero normalmente de 120 a 200 °C, chapa hasta cerca del 6 a 12 % según el tipo de cola | La chapa húmeda causa ampollas en la prensa. La chapa demasiado seca se raja |
| Composición y reparación del alma | Empalme, encintado, reparación manual | Huecos y solapes de las capas del alma reparados | Los huecos y solapes del alma se ven como hundimientos y bultos en la cara |
| Extendido de cola y ensamblado | Encoladora de rodillos | Número impar de capas, fibra cruzada a 90 grados | Un tiempo abierto largo seca la superficie de la cola y debilita el encolado |
| Prensado previo en frío | Prensa en frío | Pila consolidada antes del prensado en caliente | Omitir el prensado previo deja que las capas se desplacen al cargar |
| Prensado en caliente | Prensa en caliente de varios huecos | Normalmente 100 a 140 °C y unos 1.0 a 1.4 MPa, según la cola | Una descompresión rápida atrapa vapor y rompe la línea de cola |
| Escuadrado y calibrado | Sierras de canto, lijadora de banda ancha | Cabezales de calibrado normalmente de grano 40 a 80, unos 0.2 a 0.5 mm por cara | Un lijado excesivo atraviesa una chapa de cara fina |
| Recubrimiento y sellado de cantos | Segunda prensa, recubridora de cantos | Film fenólico, papel de melamina o cara de chapa, cantos sellados | El polvo o la humedad en la base aparecen como burbujas en el film |
La cola y el ciclo de prensa en caliente
La cola fija la temperatura de la prensa, la duración del ciclo y lo que el tablero soporta. El fenólico necesita un ciclo más caliente y largo que la urea, y esa es una razón por la que los tableros WBP cuestan más. El tiempo crece con el espesor, porque el calor debe llegar al centro de la pila y curar allí la cola.
La descompresión es la etapa que más se apresura. El vapor de la pila tiene que salir por los cantos. Abrir la prensa demasiado rápido deja ampollas dentro del tablero que solo aparecen al lijarlo o cortarlo.
| Cola | Temperatura típica de platos | Presión típica | Uso típico |
|---|---|---|---|
| Urea formaldehído (MR) | 100 a 120 °C | 1.0 a 1.2 MPa | Tableros de interior, embalaje |
| Urea reforzada con melamina | 110 a 125 °C | 1.0 a 1.3 MPa | Interior húmedo, mobiliario |
| Fenol formaldehído (WBP) | 125 a 140 °C | 1.1 a 1.4 MPa | Encofrado, exterior, suelos |
Valores típicos. La ficha técnica del proveedor de cola rige el ciclo real.
Clases de emisión de formaldehído: E0, E1, E2 y CARB P2
Las colas de urea, melamina y fenólicas contienen formaldehído. La clase de emisión es un resultado medido en el tablero terminado, de modo que depende a la vez de la receta de la cola, de cualquier captador y del ciclo de prensa. Indique la clase que exige su mercado, no una expresión como «bajo en formaldehído».
| Clase | Qué es | Límite y ensayo típicos | Mercado |
|---|---|---|---|
| E2 | Clase europea, por encima del límite E1 | Superior a 0.1 ppm (cámara EN 717-1) | Rara vez aceptada para interior en la UE |
| E1 | Clase europea según EN 13986 | Hasta 0.1 ppm (cámara EN 717-1) | Requisito de hecho para el mercado de la UE |
| E0 | Denominación comercial, no una clase europea | Inferior a E1, ensayo y límite varían según el esquema | Se pide como margen sobre E1. Pregunte qué ensayo lo respalda |
| CARB P2 / TSCA Title VI | Ley de EE. UU., certificado por un tercero | 0.05 ppm para contrachapado de frondosas (ASTM E1333 o E2635) | Obligatorio para tableros vendidos en Estados Unidos |
| F four star | Clase japonesa JAS | Media 0.3 mg/L (desecador JIS A 1460) | Tableros de interior para Japón |
Una lista de comprobación para el comprador, no asesoramiento jurídico. Los límites y los métodos se revisan con el tiempo. El contexto de la norma de EE. UU. está en la Formaldehyde Standards for Composite Wood Products Act. Confirme la versión vigente con su agente de aduanas.
Una prensa o dos
Las fábricas de Vietnam construyen los tableros por una de dos vías. Ambas son legítimas. La correcta depende de si la cara va a verse.
Prensado una vez
Todas las capas encoladas y apiladas, prensado en frío, prensado en caliente una sola vez, y después escuadrado y lijado.
- Menor coste, un solo ciclo de prensa
- La cara sigue al alma, así que los huecos pueden marcarse
- Mayor dispersión de espesor
- Adecuado para embalaje, cajas y tableros que se cubren
Prensado dos veces
Alma prensada hasta formar una base, reparada y lijada plana, y después cara y contracara o film prensados en un segundo ciclo.
- Cara más plana, menos hundimientos y sombras
- Espesor más ajustado tras calibrar la base
- Ciclo adicional, mano de obra de reparación y un segundo lijado
- Adecuado para contrachapado con film de encofrado, caras de mueble y equipamiento comercial
El calibrado y las comprobaciones posteriores
El lijado calibrado lleva el tablero a un único espesor y elimina los escalones de la prensa. Por eso un tablero lijado puede mantener una tolerancia más ajustada que uno sin lijar. Vea los materiales del contrachapado para el espesor de la chapa de cara, que limita cuánto lijado soporta una cara.
- EspesorMedido con calibre en varios puntos del tablero. Los tableros lijados y calibrados suelen mantener alrededor de más o menos 0.3 a 0.5 mm.
- HumedadHumedad del tablero en el despacho, leída con higrómetro, con el método de la estufa en caso de disputa.
- EncoladoCiclos de inmersión o ebullición y después un ensayo de cizalla, según EN 314 o la norma que indique su mercado.
- EmisiónEnsayo en cámara o en desecador según el método de su clase, en un laboratorio que acepte el certificador.
- Cara y almaCalidad de cara según la tabla acordada, huecos y solapes del alma vistos en el canto cortado.
Preguntas sobre cómo se fabrica el contrachapado
Somos un servicio de abastecimiento, no una fábrica. Leemos su especificación y la enviamos a un máximo de 3 fábricas de Vietnam que ya prensan ese producto, y respondemos en un plazo de 24 horas laborables. La fábrica confirma en su cotización su propia vía de prensado, su cola y sus informes de ensayo. Para saber qué producto sirve para cada trabajo, vea las aplicaciones del contrachapado.
¿Qué cola debo pedir en el contrachapado de Vietnam?
Urea formaldehído (MR) para interior seco y embalaje, urea reforzada con melamina para interiores húmedos y muebles, y fenólica (WBP) para encofrado, exterior y suelos. Indique la cola y la clase de emisión en el contrato, porque una fábrica a la que no se le dice cotiza el encolado más barato.
¿Qué significan E0, E1, E2 o CARB P2 para mi pedido?
Son clases de emisión de formaldehído. E1 es el requisito habitual en la UE, E2 está por encima, y E0 es una denominación comercial para una emisión menor sin un único ensayo fijo. Estados Unidos exige certificación CARB Fase 2 o TSCA Title VI por un tercero reconocido, de modo que un informe E0 por sí solo no se acepta allí.
¿Qué es el contrachapado prensado dos veces?
Primero se prensa el alma hasta formar un tablero base, se repara y se lija plano, y después se prensan las chapas de cara y contracara o un film en un segundo ciclo. La cara queda más plana y las juntas del alma se marcan menos. Cuesta más por el ciclo de prensa adicional y el segundo lijado.
¿Cómo se ensaya la calidad del encolado del contrachapado?
Sumergiendo o hirviendo probetas y cizallando después las líneas de cola. EN 314 fija el método y las clases de encolado para Europa, y JAS y otras normas tienen sus propios ciclos. Pida el informe de ensayo de su lote de producción, no un certificado general.
¿Sabe qué cola, clase y acabado necesita?
Envíe producto, alma, cola, clase de emisión, calidad de cara, tolerancia de espesor y cantidad. Lo enviamos a las fábricas que trabajan esa línea y respondemos en un plazo de 24 horas laborables.