Strona główna / Produkcja sklejki
Jak Powstaje Sklejka w Fabryce w Wietnamie, od Kłody do Szlifowanej Płyty
Dziesięć etapów zamienia kłodę z plantacji w skalibrowany arkusz. Klej, cykl prasowania i szlifowanie decydują o większości tego, co widać po dostawie. Znajomość etapów podpowiada, co wpisać do specyfikacji.
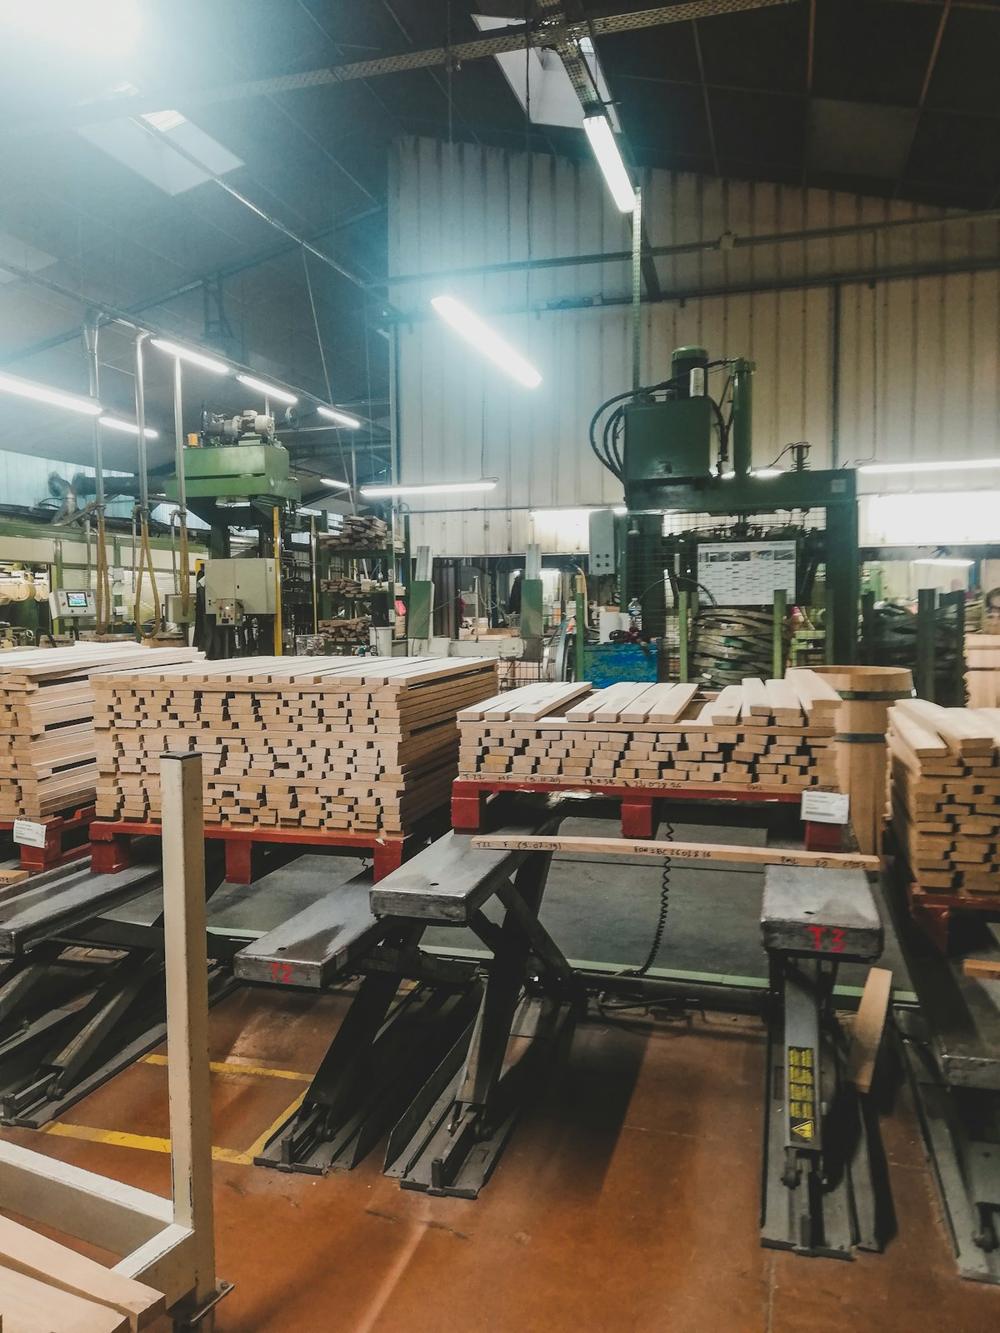
Linia prasowania, etap po etapie
Parametry to typowe zakresy robocze wietnamskich fabryk drewna liściastego z plantacji. Każda fabryka ustawia własne na podstawie karty kleju od dostawcy i swojego forniru. Dla kupującego liczy się ostatnia kolumna: wada, którą powoduje każdy pośpiesznie wykonany etap.
| Etap | Maszyna | Typowe ustawienie lub wynik | Co się psuje przy pośpiechu |
|---|---|---|---|
| Plac składowy i przecinanie | Piła łańcuchowa lub przecinarka | Kłody z plantacji przecięte na kloce o długości około 1.3 m lub 2.6 m | Kloce pozostawione na słońcu pękają na końcach i łuszczą się z pęknięciami |
| Łuszczenie obrotowe | Łuszczarka bezwrzecionowa lub wrzecionowa | Fornir rdzeniowy zwykle około 1.2 do 2.0 mm, fornir licowy około 0.3 do 1.0 mm | Tępe noże dają szorstki, nierówny fornir, który prześwituje przez lico |
| Przycinanie i sortowanie | Przecinarka do fornirów, sortowanie ręczne | Arkusze przycięte na szerokość, wady usunięte, sortowanie na rdzeniowe i licowe | Słabe sortowanie wprowadza fornir klasy licowej do rdzenia i odwrotnie |
| Suszenie fornirów | Suszarnia walcowa lub taśmowa, część suszona na placu | Powietrze w suszarni zwykle 120 do 200 °C, fornir do około 6 do 12% zależnie od kleju | Mokry fornir powoduje pęcherze w prasie. Przesuszony fornir pęka |
| Składanie rdzenia i łatanie | Spajanie, taśmowanie, łatanie ręczne | Naprawa szczelin i zakładek w warstwach rdzenia | Ubytki i zakładki w rdzeniu widać jako wgniecenia i guzy na licu |
| Nanoszenie kleju i układanie | Wałkowa nakładarka kleju | Nieparzysta liczba warstw, włókna ułożone prostopadle (90 stopni) | Zbyt długi czas otwarty wysusza powierzchnię kleju i osłabia klejenie |
| Prasowanie wstępne na zimno | Prasa na zimno | Stos zagęszczony przed prasowaniem na gorąco | Pominięte prasowanie wstępne pozwala warstwom się przesunąć przy załadunku |
| Prasowanie na gorąco | Wielopółkowa prasa na gorąco | Zwykle 100 do 140 °C i około 1.0 do 1.4 MPa, zależnie od kleju | Szybkie rozprężenie zatrzymuje parę i rozrywa spoinę klejową |
| Obrzynanie i kalibrowanie | Pilarki krawędziowe, szlifierka szerokotaśmowa | Głowice kalibrujące zwykle ziarnistość 40 do 80, około 0.2 do 0.5 mm z każdej strony | Zbyt mocne szlifowanie przeszlifowuje cienki fornir licowy |
| Okleinowanie i zabezpieczenie krawędzi | Druga prasa, maszyna do powlekania krawędzi | Folia fenolowa, papier melaminowy lub lico fornirowe, zabezpieczone krawędzie | Kurz lub wilgoć na bazie widoczne są jako bąble w folii |
Klej i cykl prasowania na gorąco
Klej określa temperaturę prasowania, czas cyklu i to, co płyta wytrzyma. Klej fenolowy wymaga gorętszego i dłuższego cyklu niż mocznikowy, co jest jednym z powodów, dla których płyty WBP kosztują więcej. Czas rośnie z grubością, ponieważ ciepło musi dotrzeć do środka stosu i utwardzić tam klej.
Rozprężanie to etap najczęściej przyspieszany. Para w stosie musi uciec przez krawędzie. Zbyt szybkie otwarcie prasy zostawia w płycie pęcherze, które widać dopiero przy szlifowaniu lub cięciu.
| Klej | Typowa temperatura płyt prasy | Typowe ciśnienie | Typowe zastosowanie |
|---|---|---|---|
| Mocznikowo-formaldehydowy (MR) | 100 do 120 °C | 1.0 do 1.2 MPa | Płyty wewnętrzne, opakowania |
| Mocznikowy wzmocniony melaminą | 110 do 125 °C | 1.0 do 1.3 MPa | Wilgotne wnętrza, meble |
| Fenolowo-formaldehydowy (WBP) | 125 do 140 °C | 1.1 do 1.4 MPa | Szalunki, zastosowania zewnętrzne, podłogi |
Wartości typowe. Rzeczywisty cykl wyznacza karta danych dostawcy kleju.
Klasy emisji formaldehydu: E0, E1, E2 i CARB P2
Kleje mocznikowe, melaminowe i fenolowe zawierają formaldehyd. Klasa emisji jest zmierzonym wynikiem dla gotowej płyty, więc zależy łącznie od receptury kleju, ewentualnego środka wiążącego formaldehyd i cyklu prasowania. Należy podać klasę wymaganą na Państwa rynku, a nie sformułowanie typu „niska emisja formaldehydu”.
| Klasa | Co to jest | Typowy limit i badanie | Rynek |
|---|---|---|---|
| E2 | Klasa europejska, powyżej limitu E1 | Powyżej 0.1 ppm (komora EN 717-1) | Rzadko akceptowana we wnętrzach w UE |
| E1 | Klasa europejska według EN 13986 | Do 0.1 ppm (komora EN 717-1) | Praktyczny wymóg rynku UE |
| E0 | Oznaczenie handlowe, nie klasa europejska | Poniżej E1, badanie i limit różnią się zależnie od programu | Wymagana jako zapas względem E1. Należy zapytać, jakie badanie za nią stoi |
| CARB P2 / TSCA Title VI | Prawo USA, certyfikacja przez stronę trzecią | 0.05 ppm dla sklejki z drewna liściastego (ASTM E1333 lub E2635) | Wymagana dla płyt sprzedawanych w Stanach Zjednoczonych |
| F four star | Japońska klasa JAS | Średnio 0.3 mg/L (eksykator JIS A 1460) | Płyty wewnętrzne dla Japonii |
Lista kontrolna dla kupującego, nie porada prawna. Limity i metody są z czasem zmieniane. Tło amerykańskiego przepisu przedstawia Formaldehyde Standards for Composite Wood Products Act. Aktualną wersję należy potwierdzić u agenta celnego.
E0, E1 i CARB P2: jaka klasa jest potrzebna na Państwa rynku
Jedno prasowanie czy dwa
Wietnamskie fabryki budują płyty jedną z dwóch dróg. Obie są uprawnione. Właściwa zależy od tego, czy lico będzie widoczne.
Prasowana jednokrotnie
Wszystkie warstwy sklejone i ułożone, prasowane na zimno, raz na gorąco, następnie obrzynane i szlifowane.
- Niższy koszt, jeden cykl prasowania
- Lico podąża za rdzeniem, więc szczeliny mogą prześwitywać
- Szerszy rozrzut grubości
- Pasuje do opakowań, skrzyń i płyt, które będą zakryte
Prasowana dwukrotnie
Rdzeń sprasowany w bazę, naprawiony i wyszlifowany na płasko, następnie lico i rewers lub folia prasowane w drugim cyklu.
- Bardziej płaskie lico, mniej wgnieceń i cieni
- Mniejsza tolerancja grubości po skalibrowaniu bazy
- Dodatkowy cykl, robocizna naprawcza i drugie szlifowanie
- Pasuje do szalunków powlekanych folią, lic meblowych i wyposażenia sklepów
Kalibrowanie i kontrole po nim
Szlifowanie kalibrujące sprowadza płytę do jednej grubości i usuwa stopnie po prasie. Dlatego szlifowana płyta utrzymuje węższą tolerancję niż nieszlifowana. O grubości forniru licowego, która ogranicza, ile szlifowania lico wytrzyma, zob. materiały sklejki.
- GrubośćMierzona suwmiarką w kilku punktach arkusza. Płyty szlifowane i kalibrowane zwykle utrzymują około plus minus 0.3 do 0.5 mm.
- WilgotnośćWilgotność płyty przy wysyłce, odczytana wilgotnościomierzem, z metodą suszarkową w razie sporu.
- KlejenieCykle moczenia lub gotowania, następnie próba ścinania, według EN 314 lub normy wskazanej przez Państwa rynek.
- EmisjaBadanie w komorze lub eksykatorze metodą właściwą dla klasy, w laboratorium akceptowanym przez jednostkę certyfikującą.
- Lico i rdzeńKlasa lica względem uzgodnionej tabeli, szczeliny i zakładki rdzenia widoczne na przeciętej krawędzi.
Pytania o to, jak powstaje sklejka
Jesteśmy usługą pozyskiwania dostawców, nie fabryką. Czytamy Państwa specyfikację i przekazujemy ją maksymalnie 3 wietnamskim fabrykom, które już produkują dany wyrób, i odpowiadamy w ciągu 24 godzin roboczych. Fabryka potwierdza w ofercie własną ścieżkę prasowania, klej i raporty z badań. Który wyrób pasuje do jakiego zadania, opisują zastosowania sklejki.
Jakiego kleju należy żądać w sklejce z Wietnamu?
Mocznikowo-formaldehydowego (MR) do suchych wnętrz i opakowań, mocznikowego wzmocnionego melaminą do wilgotnych wnętrz i mebli oraz fenolowego (WBP) do szalunków, zastosowań zewnętrznych i podłóg. Rodzaj kleju i klasę emisji należy wpisać do umowy, ponieważ fabryka, której nic nie powiedziano, wycenia najtańsze klejenie.
Co oznaczają E0, E1, E2 lub CARB P2 dla mojego zamówienia?
To klasy emisji formaldehydu. E1 jest zwykłym wymogiem w UE, E2 leży powyżej niej, a E0 to oznaczenie handlowe niższej emisji bez jednej ustalonej metody badania. Stany Zjednoczone wymagają certyfikacji CARB Phase 2 lub TSCA Title VI przez uznaną stronę trzecią, więc sam raport E0 nie jest tam akceptowany.
Czym jest sklejka prasowana dwukrotnie?
Rdzeń jest najpierw sprasowany w płytę bazową, naprawiony i wyszlifowany na płasko, a forniry licowe i tylne lub folia są prasowane w drugim cyklu. Lico wychodzi równiejsze, a szczeliny rdzenia mniej prześwitują. Jest droższa przez dodatkowy cykl prasowania i drugie szlifowanie.
Jak bada się jakość klejenia sklejki?
Poprzez moczenie lub gotowanie próbek, a następnie ścinanie spoin klejowych. EN 314 określa metodę i klasy klejenia dla Europy, a JAS i inne normy mają własne cykle. Należy żądać raportu z badań dla Państwa partii produkcyjnej, a nie ogólnego certyfikatu.
Znają Państwo potrzebny klej, klasę i wykończenie?
Proszę przesłać wyrób, rdzeń, klej, klasę emisji, klasę lica, tolerancję grubości i ilość. Przekażemy to fabrykom, które pracują na takiej linii, i odpowiemy w ciągu 24 godzin roboczych.