ホーム / 合板の製造工程
ベトナムの工場での合板の作り方、原木からサンディング済みパネルまで
植林された原木が、10の工程を経て、寸法の揃ったパネルになります。接着剤、プレス条件、サンディングが、納品時に目にするもののほとんどを決めます。工程を知れば、仕様に何を書くべきかが分かります。
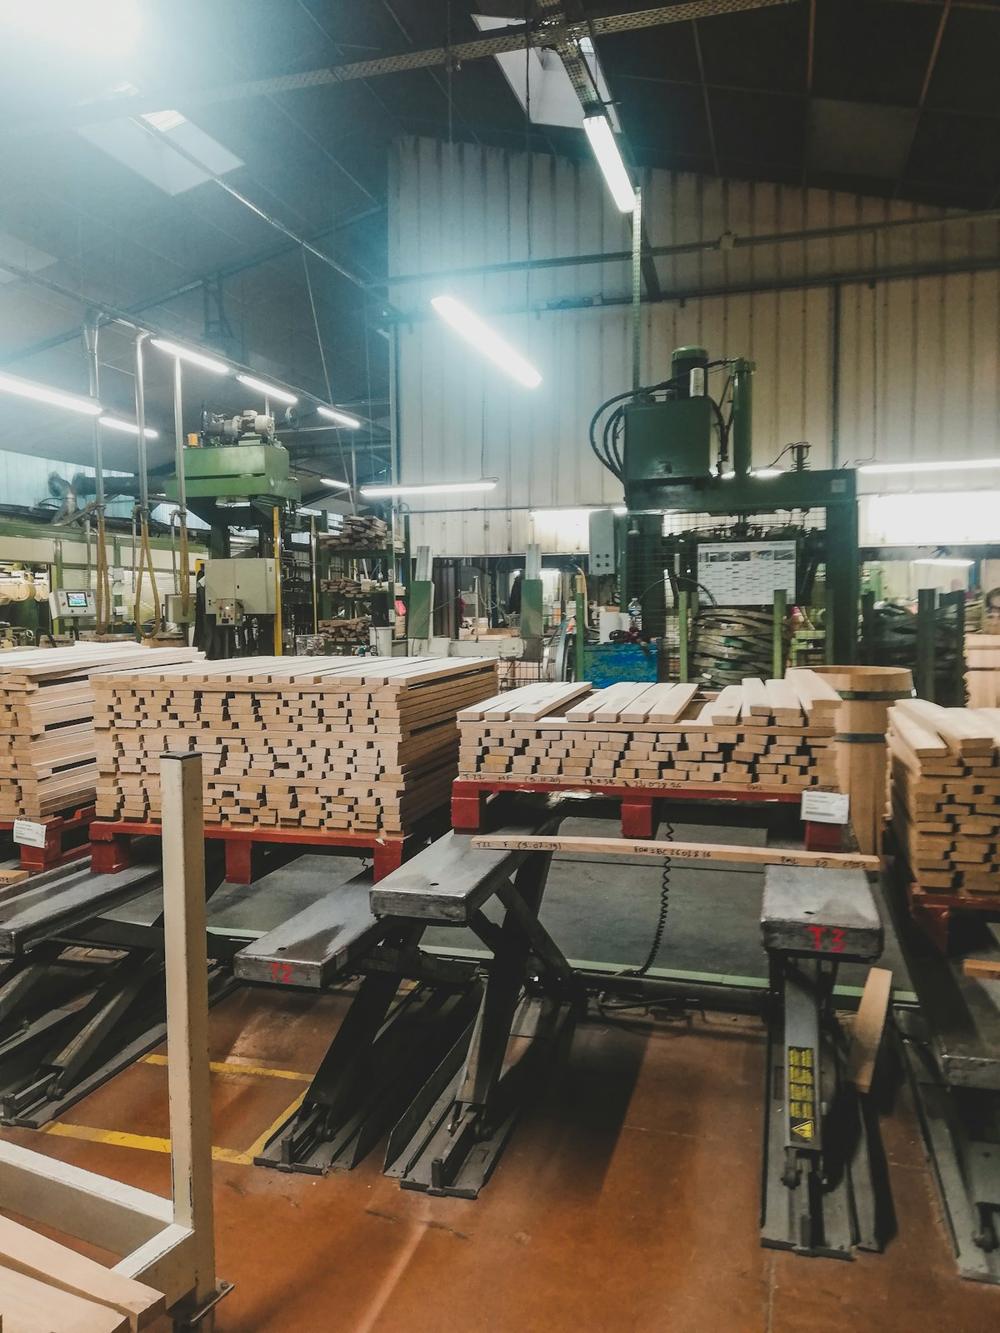
プレスラインを工程ごとに
設定は、ベトナムの植林広葉樹を扱う工場での標準的な作業範囲です。各工場は、接着剤メーカーのデータシートと使用する単板に基づいて、独自に設定します。バイヤーにとって重要なのは最後の列で、工程を急いだときに生じる欠陥です。
| 工程 | 機械 | 標準的な設定または出力 | 急ぐと起きる不具合 |
|---|---|---|---|
| 原木置場と玉切り | チェーンソーまたは切断鋸 | 植林原木を、長さ約1.3 m または2.6 m の玉に切断 | 日向に置かれた玉は木口が割れ、割れたまま剥かれる |
| ロータリー剥皮 | スピンドルレス式またはスピンドル式のレース | 心板用単板は一般に約1.2〜2.0 mm、表板用単板は約0.3〜1.0 mm | 刃が鈍いと粗く不均一な単板になり、表面に透ける |
| クリッピングと選別 | クリッパー、手作業の選別 | 幅に合わせて切断し、欠点を除去し、心板用と表板用に選別 | 選別が不十分だと、表板品質の単板が心板に入り、その逆も起きる |
| 単板の乾燥 | ローラー式またはベルト式の乾燥機、一部は屋外乾燥 | 乾燥機の熱風は通常 120〜200 °C、含水率は接着剤の種類により約6〜12% | 湿った単板はプレスでブローを起こし、過乾燥の単板は割れる |
| 心板の構成と補修 | 接ぎ、テープ貼り、手作業の補修 | 心板の層の隙間と重なりを補修 | 心板の空隙や重なりが、表面のへこみや盛り上がりとして出る |
| 接着剤の塗布と積層 | ローラー式の接着剤塗布機 | 奇数プライ、繊維方向を90度に交差 | オープンタイムが長いと接着面が乾き、接着力が落ちる |
| 冷圧(予備プレス) | 冷圧機 | 熱圧の前に積層体を固める | 予備プレスを省くと、投入時に層がずれる |
| 熱圧 | 多段式熱圧機 | 通常 100〜140 °C、約1.0〜1.4 MPa、接着剤により設定 | 急な減圧は蒸気を閉じ込め、接着層を割る |
| トリミングとサンディング | 端面鋸、ワイドベルトサンダー | サンディングヘッドは通常40〜80番、片面あたり約0.2〜0.5 mm | 削りすぎると、薄い表板を削り抜く |
| オーバーレイと木口シール | 2回目のプレス、木口コーター | フェノールフィルム、メラミン紙、または単板の表面、木口シール | 基材のほこりや水分が、フィルムの気泡として出る |
接着剤と熱圧のサイクル
接着剤が、プレス温度、サイクル時間、パネルが耐えられる条件を決めます。フェノールは尿素より高温で長いサイクルが必要で、WBPパネルの価格が高い理由の1つです。時間は厚みに比例します。熱が積層体の中心に届き、そこで接着剤が硬化する必要があるためです。
減圧は、最も急がれやすい工程です。積層体内の蒸気は、木口から逃がす必要があります。プレスを急いで開くと、パネル内部にブローが残り、サンディングやカットで初めて見えてきます。
| 接着剤 | 標準的な熱盤温度 | 標準的な圧力 | 標準的な用途 |
|---|---|---|---|
| ユリアホルムアルデヒド(MR) | 100〜120 °C | 1.0〜1.2 MPa | 室内用パネル、梱包 |
| メラミン強化ユリア | 110〜125 °C | 1.0〜1.3 MPa | 湿度の高い室内、家具 |
| フェノールホルムアルデヒド(WBP) | 125〜140 °C | 1.1〜1.4 MPa | 型枠、屋外、フローリング |
標準的な値です。実際のサイクルは、接着剤メーカーのデータシートによります。
ホルムアルデヒド放散区分: E0、E1、E2、CARB P2
ユリア、メラミン、フェノールの接着剤はいずれもホルムアルデヒドを含みます。放散区分は完成したパネルの測定結果であり、接着剤の配合、捕捉剤、プレスサイクルが合わさって決まります。低ホルムアルデヒドのような言葉ではなく、仕向地が求める区分を指定してください。
| 区分 | 内容 | 標準的な上限値と試験 | 市場 |
|---|---|---|---|
| E2 | 欧州の区分、E1 の上限を超える | 0.1 ppm 超(EN 717-1 チャンバー) | EUの室内用では、ほとんど認められない |
| E1 | EN 13986 に基づく欧州の区分 | 0.1 ppm 以下(EN 717-1 チャンバー) | EU市場での実質的な要件 |
| E0 | 業界呼称であり、欧州の区分ではない | E1 より低い。試験と上限値は制度により異なる | E1 に対する余裕として求められる。どの試験に基づくかを確認する |
| CARB P2 / TSCA Title VI | 米国の法律、第三者認証 | 広葉樹合板で 0.05 ppm(ASTM E1333 または E2635) | 米国で販売するパネルに必須 |
| F four star | 日本の JAS の区分 | 平均 0.3 mg/L(JIS A 1460 デシケーター) | 日本向けの内装用パネル |
バイヤー向けのチェックリストであり、法的助言ではありません。上限値と試験方法は随時改定されます。米国の規則の背景は Formaldehyde Standards for Composite Wood Products Act をご覧ください。最新の内容は通関業者にご確認ください。
1回プレスか、2回プレスか
ベトナムの工場は、2つの工程のどちらかでパネルを作ります。どちらも正当です。どちらが適しているかは、表面が見えるかどうかで決まります。
1回プレス
すべてのプライに接着剤を塗って積層し、冷圧、熱圧を1回行ったあと、トリミングとサンディングを行います。
- 低コストで、プレスサイクルは1回
- 表面が心板に追従するため、隙間が透けることがある
- 厚みのばらつきが大きい
- 梱包、クレート、覆われるパネルに向く
2回プレス
心板をプレスして基材にし、補修して平らにサンディングしたあと、2回目のサイクルで表裏またはフィルムをプレスします。
- 表面が平らで、へこみや影が少ない
- 基材をサンディングするため厚みが揃う
- サイクル、補修の手間、サンディングが1回増える
- フィルム合板の型枠、家具の表面、店舗内装に向く
サンディングと、その後の検査
サンディングは、パネルの厚みを揃え、プレスで生じた段差を取り除きます。サンディングしたパネルが、しないものより厳しい公差を保てる理由です。表板単板の厚みが、表面に許されるサンディング量を左右します。詳しくは合板の材料をご覧ください。
- 厚みシートの複数箇所でキャリパー測定します。サンディング済みのパネルは、通常プラスマイナス0.3〜0.5 mm 程度を保ちます。
- 含水率出荷時のパネルの含水率を水分計で測定し、争いがあれば全乾法で確認します。
- 接着浸漬または煮沸のサイクルのあと、せん断試験を行います。EN 314 または市場が指定する規格に従います。
- 放散区分に応じた方法で、認証機関が認める試験所の、チャンバーまたはデシケーター試験を行います。
- 表面と心板表板のグレードを合意した表と照合し、切断した木口で心板の隙間と重なりを確認します。
合板の作り方についてのご質問
当サイトは調達支援サービスであり、工場ではありません。お客様の仕様を確認し、その製品をすでにプレスしているベトナムの工場最大3社にお取り次ぎして、24営業時間以内に返信します。プレス工程、接着剤、試験報告書は、工場が見積の中で確認します。どの製品がどの用途に向くかは、合板の用途をご覧ください。
ベトナム合板では、どの接着剤を指定すべきですか。
乾燥した室内用や梱包用にはユリア樹脂(MR)、湿度の高い室内や家具用にはメラミン強化ユリア樹脂、型枠、屋外、フローリング用にはフェノール樹脂(WBP)です。契約書には接着剤と放散区分を明記してください。指定がなければ、工場は最も安い接着剤で見積を出します。
E0、E1、E2、CARB P2 は発注にどう関係しますか。
いずれもホルムアルデヒド放散区分です。E1 はEUで通常求められる区分で、E2 はそれより上の区分、E0 は特定の試験に固定されない低放散の業界呼称です。米国では、認められた第三者機関による CARB Phase 2 または TSCA Title VI の認証が必要で、E0 の試験報告書だけでは認められません。
2回プレス合板とは何ですか。
まず心板だけをプレスして基材を作り、補修して平らにサンディングし、2回目のプレスで表裏の単板またはフィルムを貼ります。心板の隙間が表面に出にくく、表面が平らに仕上がります。プレス工程とサンディングが1回ずつ増えるため、価格は高くなります。
合板の接着品質はどのように試験しますか。
試験片を浸漬または煮沸したあと、接着層のせん断強さを測ります。欧州の方法と接着クラスは EN 314 が定めており、JAS などの規格にはそれぞれの試験サイクルがあります。一般的な認証書ではなく、納入ロットの試験報告書を求めてください。
必要な接着剤、区分、仕上げはお決まりですか。
製品、心板、接着剤、放散区分、表板のグレード、厚み公差、数量をお送りください。そのラインを持つ工場にお取り次ぎし、24営業時間以内に返信します。