Startseite / Sperrholzherstellung
So entsteht Sperrholz in einem Werk in Vietnam: vom Stamm zur geschliffenen Platte
Zehn Stufen machen aus einem Plantagenstamm eine kalibrierte Platte. Klebstoff, Presszyklus und Schliff bestimmen das meiste von dem, was Sie bei Ankunft sehen. Wer die Stufen kennt, weiß, was in die Spezifikation gehört.
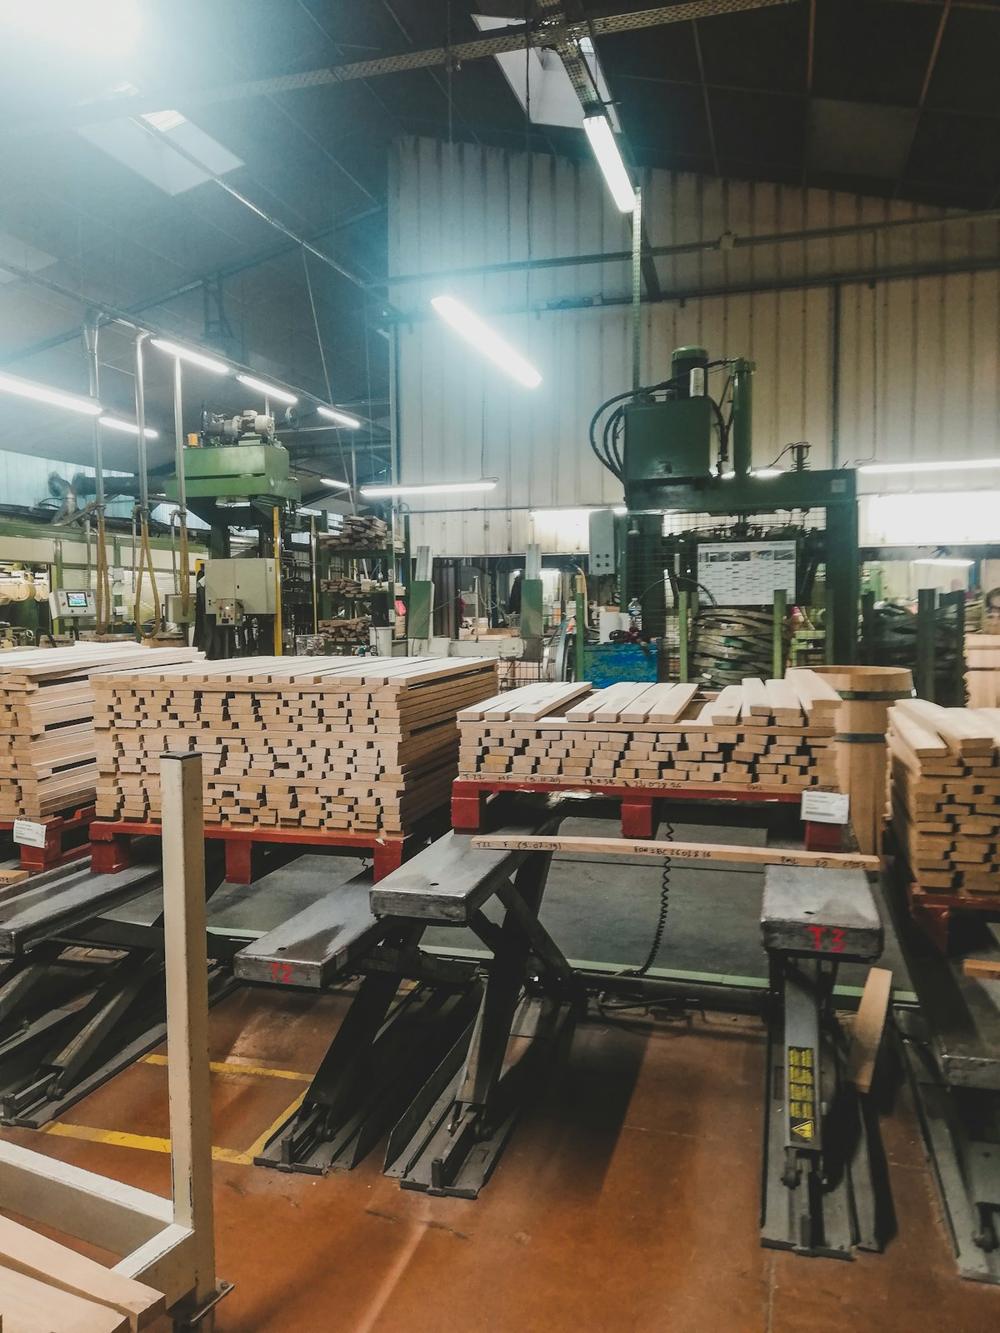
Die Pressenlinie, Stufe für Stufe
Die Werte sind typische Arbeitsbereiche für vietnamesische Plantagenlaubholzwerke. Jedes Werk legt seine eigenen nach dem Datenblatt des Klebstofflieferanten und nach seinem Furnier fest. Für einen Einkäufer zählt die letzte Spalte: der Fehler, den jede Stufe verursacht, wenn sie überhastet wird.
| Stufe | Maschine | Typische Einstellung oder Ergebnis | Was bei Hast schiefgeht |
|---|---|---|---|
| Rundholzplatz und Ablängen | Kettensäge oder Trennsäge | Plantagenstämme auf Blöcke von etwa 1.3 m oder 2.6 m Länge geschnitten | Blöcke, die in der Sonne liegen, reißen an den Enden und schälen mit Rissen |
| Rundschälen | Schälmaschine mit oder ohne Spindel | Kernfurnier üblicherweise etwa 1.2 bis 2.0 mm, Deckfurnier etwa 0.3 bis 1.0 mm | Stumpfe Messer liefern raues, ungleichmäßiges Furnier, das sich durch die Deckschicht zeichnet |
| Zuschneiden und Sortieren | Furnierschere, Handsortierung | Bahnen auf Breite geschnitten, Fehler entfernt, nach Kern oder Deck sortiert | Schlechtes Sortieren legt Deckfurnier in den Kern und umgekehrt |
| Furniertrocknung | Rollen- oder Bandtrockner, teils Hoftrocknung | Trocknerluft typisch 120 bis 200 °C, Furnier auf etwa 6 bis 12% je nach Klebstoff | Nasses Furnier verursacht Blasen in der Presse. Übertrocknetes Furnier reißt |
| Kernaufbau und Ausbessern | Fügen, Kleben mit Band, Handflicken | Lücken und Überlappungen in den Kernlagen ausgebessert | Fehlstellen und Überlappungen im Kern zeigen sich als Dellen und Wülste an der Oberfläche |
| Leimauftrag und Aufbau | Walzenleimauftrag | Ungerade Lagenanzahl, Faserrichtung um 90 Grad gekreuzt | Lange offene Zeit trocknet die Leimoberfläche an und schwächt die Verbindung |
| Kaltvorpressen | Kaltpresse | Stapel vor dem Heißpressen verdichtet | Ein ausgelassenes Vorpressen lässt die Lagen beim Beschicken verrutschen |
| Heißpressen | Mehretagen-Heißpresse | Typisch 100 bis 140 °C und etwa 1.0 bis 1.4 MPa, vom Klebstoff bestimmt | Zu schnelle Entlastung schließt Dampf ein und sprengt die Leimfuge |
| Besäumen und Kalibrieren | Kantensägen, Breitbandschleifmaschine | Kalibrierköpfe typisch Körnung 40 bis 80, etwa 0.2 bis 0.5 mm je Seite | Überschleifen schneidet durch das dünne Deckfurnier |
| Überzug und Kantenversiegelung | Zweite Presse, Kantenbeschichter | Phenolfilm, Melaminpapier oder Furnierdeck, versiegelte Kanten | Staub oder Feuchte auf dem Untergrund zeigen sich als Blasen im Film |
Klebstoff und Heißpresszyklus
Der Klebstoff bestimmt Presstemperatur, Zykluszeit und das, was die Platte aushält. Phenolharz braucht einen heißeren, längeren Zyklus als Harnstoffharz, was ein Grund ist, warum WBP-Platten mehr kosten. Die Zeit wächst mit der Dicke, weil die Wärme die Mitte des Stapels erreichen und dort den Klebstoff aushärten muss.
Die Entlastung ist die Stufe, die am häufigsten überhastet wird. Der Dampf im Stapel muss über die Kanten entweichen. Öffnet die Presse zu schnell, bleiben Blasen im Inneren der Platte, die erst beim Schleifen oder Zuschneiden sichtbar werden.
| Klebstoff | Typische Plattentemperatur | Typischer Druck | Typischer Einsatz |
|---|---|---|---|
| Harnstoff-Formaldehyd (MR) | 100 bis 120 °C | 1.0 bis 1.2 MPa | Innenplatten, Verpackung |
| Melaminverstärktes Harnstoffharz | 110 bis 125 °C | 1.0 bis 1.3 MPa | Feuchter Innenraum, Möbel |
| Phenol-Formaldehyd (WBP) | 125 bis 140 °C | 1.1 bis 1.4 MPa | Schalung, Außenbereich, Bodenbeläge |
Typische Werte. Maßgeblich für den tatsächlichen Zyklus ist das Datenblatt des Klebstofflieferanten.
Formaldehyd-Emissionsklassen: E0, E1, E2 und CARB P2
Harnstoff-, Melamin- und Phenolharz-Klebstoffe enthalten alle Formaldehyd. Die Emissionsklasse ist ein Messergebnis an der fertigen Platte, sie hängt also von Klebstoffrezeptur, einem eventuellen Fänger und dem Presszyklus zusammen ab. Nennen Sie die Klasse, die Ihr Markt verlangt, nicht ein Wort wie formaldehydarm.
| Klasse | Was es ist | Typischer Grenzwert und Test | Markt |
|---|---|---|---|
| E2 | Europäische Klasse, über dem E1-Grenzwert | Über 0.1 ppm (EN-717-1-Kammer) | Im Innenbereich in der EU kaum akzeptiert |
| E1 | Europäische Klasse nach EN 13986 | Bis 0.1 ppm (EN-717-1-Kammer) | Praktische Anforderung im EU-Markt |
| E0 | Handelsbezeichnung, keine europäische Klasse | Unter E1, Test und Grenzwert je nach Programm unterschiedlich | Als Reserve gegenüber E1 verlangt. Fragen Sie, welcher Test dahintersteht |
| CARB P2 / TSCA Title VI | US-Recht, von dritter Stelle zertifiziert | 0.05 ppm für Laubholz-Sperrholz (ASTM E1333 oder E2635) | Erforderlich für Platten, die in den USA verkauft werden |
| F four star | Japanische JAS-Klasse | Mittelwert 0.3 mg/L (JIS-A-1460-Exsikkator) | Innenraumplatten für Japan |
Eine Checkliste für Einkäufer, keine Rechtsberatung. Grenzwerte und Verfahren werden im Lauf der Zeit überarbeitet. Hintergrund zur US-Regelung bietet der Formaldehyde Standards for Composite Wood Products Act. Klären Sie die aktuelle Fassung mit Ihrem Zollagenten.
Eine Pressung oder zwei
Vietnamesische Werke bauen Platten auf einem von zwei Wegen. Beide sind legitim. Der richtige hängt davon ab, ob die Oberfläche sichtbar ist.
Einmal gepresst
Alle Lagen verleimt und gestapelt, kalt vorgepresst, einmal heiß gepresst, dann besäumt und geschliffen.
- Geringere Kosten, ein Presszyklus
- Die Oberfläche folgt dem Kern, Fehlstellen können sich durchzeichnen
- Größere Dickenstreuung
- Passt zu Verpackung, Kisten und Platten, die überdeckt werden
Zweimal gepresst
Der Kern wird zu einer Basisplatte gepresst, ausgebessert und plan geschliffen, danach werden Deck- und Rückseite oder Film in einem zweiten Zyklus aufgepresst.
- Ebenere Oberfläche, weniger Dellen und Schatten
- Engere Dicke nach dem Kalibrieren der Basisplatte
- Zusätzlicher Zyklus, Ausbesserungsarbeit und ein zweiter Schliff
- Passt zu filmbeschichteter Schalung, Möbeloberflächen und Ladenbau
Kalibrieren und die Prüfungen danach
Der Kalibrierschliff bringt die Platte auf eine einheitliche Dicke und entfernt Stufen aus der Presse. Deshalb kann eine geschliffene Platte eine engere Toleranz halten als eine ungeschliffene. Zur Dicke des Deckfurniers, die begrenzt, wie viel Schliff eine Deckschicht verträgt, siehe Sperrholz-Materialien.
- DickeAn mehreren Stellen der Platte mit dem Messschieber gemessen. Geschliffene und kalibrierte Platten halten typisch etwa plus oder minus 0.3 bis 0.5 mm.
- FeuchtePlattenfeuchte beim Versand, mit dem Messgerät gelesen, bei Streitfällen mit dem Darrverfahren.
- VerleimungEinweich- oder Kochzyklen, dann ein Scherversuch, nach EN 314 oder der Norm, die Ihr Markt nennt.
- EmissionKammer- oder Exsikkatorprüfung nach dem Verfahren Ihrer Klasse, durch ein Labor, das die Zertifizierungsstelle akzeptiert.
- Deckschicht und KernDeckqualität gegen die vereinbarte Tabelle, Fehlstellen und Überlappungen im Kern an der Schnittkante.
Fragen zur Herstellung von Sperrholz
Wir sind ein Vermittlungsdienst, kein Werk. Wir lesen Ihre Spezifikation und geben sie an bis zu 3 vietnamesische Werke weiter, die dieses Produkt bereits pressen, und antworten innerhalb von 24 Geschäftsstunden. Das Werk bestätigt im Angebot seinen eigenen Pressweg, Klebstoff und Prüfberichte. Welches Produkt zu welcher Aufgabe passt, finden Sie unter Sperrholz-Anwendungen.
Welchen Klebstoff sollte ich bei Sperrholz aus Vietnam verlangen?
Harnstoffharz (MR) für trockene Innenräume und Verpackung, melaminverstärktes Harnstoffharz für feuchte Innenräume und Möbel, und Phenolharz (WBP) für Schalung, Außenbereich und Bodenbeläge. Nennen Sie Klebstoff und Emissionsklasse im Vertrag, denn ein Werk, dem das nicht gesagt wird, bietet die günstigste Verleimung an.
Was bedeuten E0, E1, E2 oder CARB P2 für meinen Auftrag?
Es sind Formaldehyd-Emissionsklassen. E1 ist die übliche Anforderung in der EU, E2 liegt darüber, und E0 ist eine Handelsbezeichnung für geringere Emission ohne einen festgelegten Test. Die USA verlangen eine CARB-Phase-2- oder TSCA-Title-VI-Zertifizierung durch eine anerkannte dritte Stelle, ein E0-Bericht allein wird dort also nicht akzeptiert.
Was ist zweimal gepresstes Sperrholz?
Zuerst wird der Kern zu einer Basisplatte gepresst, ausgebessert und plan geschliffen, danach werden Deck- und Rückfurnier oder ein Film in einem zweiten Zyklus aufgepresst. Die Oberfläche wird ebener, und Fehlstellen im Kern zeichnen sich weniger durch. Es kostet mehr wegen des zusätzlichen Presszyklus und des zweiten Schliffs.
Wie wird die Qualität der Verleimung geprüft?
Prüfkörper werden eingeweicht oder gekocht, danach werden die Leimfugen auf Scherung geprüft. EN 314 legt Verfahren und Verleimungsklassen für Europa fest, JAS und andere Normen haben eigene Zyklen. Verlangen Sie den Prüfbericht für Ihre Produktionscharge, nicht ein allgemeines Zertifikat.
Sie kennen Klebstoff, Klasse und Oberfläche, die Sie brauchen?
Senden Sie Produkt, Kern, Klebstoff, Emissionsklasse, Deckqualität, Dickentoleranz und Menge. Wir geben es an Werke weiter, die diese Linie fahren, und antworten innerhalb von 24 Geschäftsstunden.