Accueil / Fabrication du contreplaqué
Comment le contreplaqué est fabriqué dans une usine vietnamienne, de la grume au panneau poncé
Dix étapes transforment une grume de plantation en panneau calibré. La colle, le cycle de presse et le ponçage décident de l’essentiel de ce que vous voyez à l’arrivée. Connaître les étapes vous dit quoi écrire dans le cahier des charges.
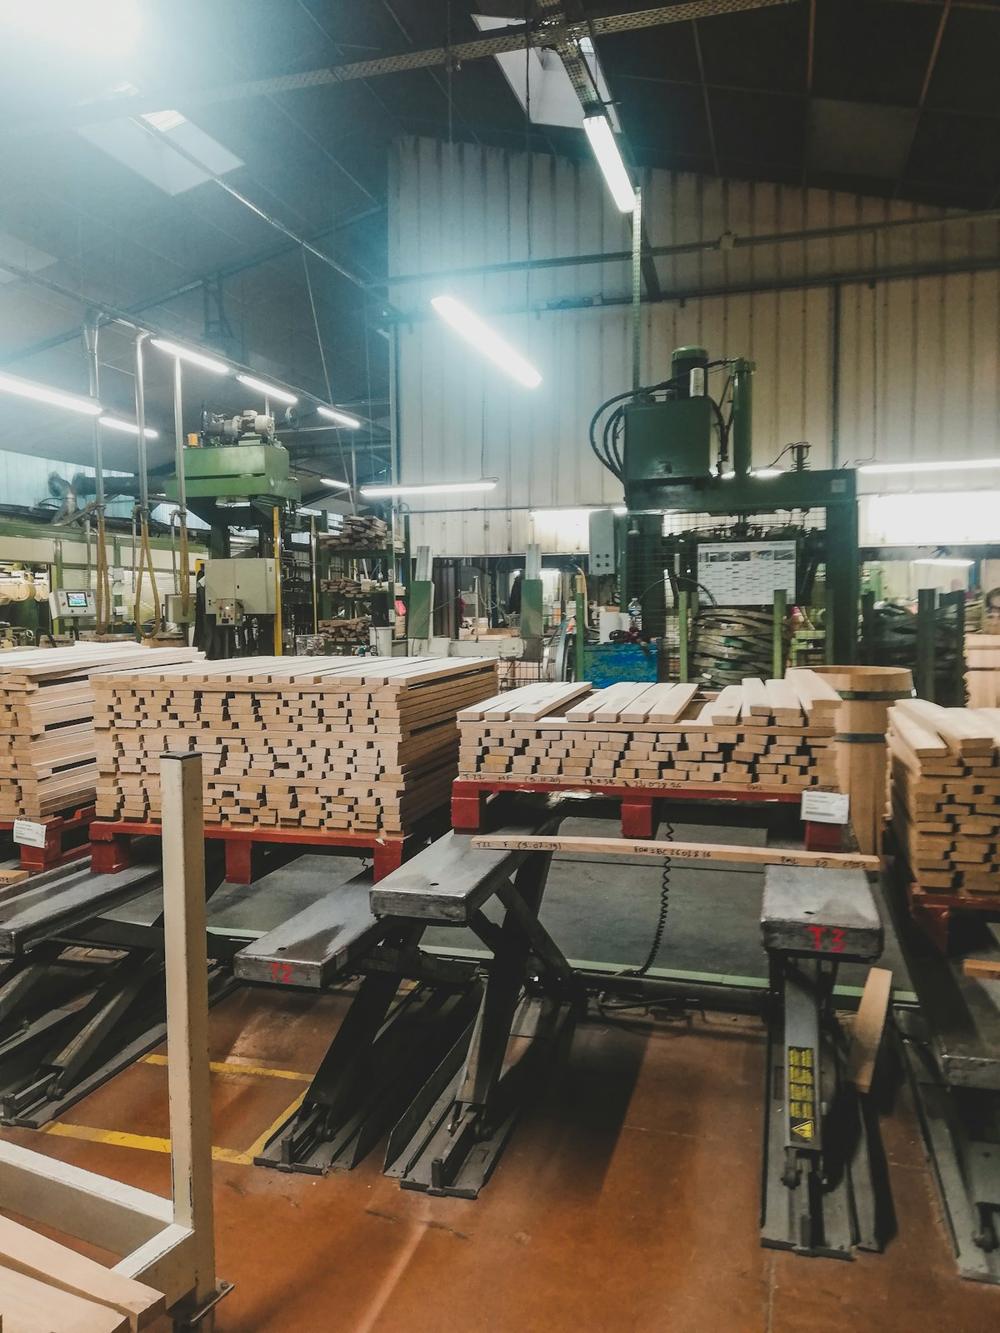
La ligne de presse, étape par étape
Les réglages sont des plages de travail types pour les usines vietnamiennes de feuillus de plantation. Chaque usine fixe les siens d’après la fiche technique de son fournisseur de colle et son placage. Pour un acheteur, ce qui compte est la dernière colonne : le défaut que provoque chaque étape lorsqu’elle est bâclée.
| Étape | Machine | Réglage ou production type | Ce qui se passe si on la bâcle |
|---|---|---|---|
| Parc à grumes et tronçonnage | Tronçonneuse ou scie de coupe | Grumes de plantation coupées en billons d’environ 1.3 m ou 2.6 m de long | Les billons laissés au soleil se fendent aux extrémités et se déroulent avec des fentes |
| Déroulage | Dérouleuse sans broche ou à broches | Placage d’âme couramment d’environ 1.2 à 2.0 mm, placage de face d’environ 0.3 à 1.0 mm | Des couteaux émoussés donnent un placage rugueux et irrégulier qui se marque à travers la face |
| Cisaillage et tri | Cisaille, tri à la main | Feuilles coupées à la largeur, défauts retirés, triées en âme ou en face | Un mauvais tri met du placage de qualité face dans l’âme, et inversement |
| Séchage du placage | Séchoir à rouleaux ou à bande, séchage partiel à l’air libre | Air du séchoir généralement de 120 à 200 °C, placage amené à environ 6 à 12 % selon le type de colle | Un placage humide provoque des soufflures à la presse. Un placage trop séché se fend |
| Composition et réparation de l’âme | Aboutage, rubanage, réparation à la main | Vides et chevauchements des plis d’âme réparés | Les vides et chevauchements de l’âme se voient comme des creux et des bosses sur la face |
| Encollage et assemblage | Encolleuse à rouleaux | Nombre impair de plis, fil croisé à 90 degrés | Un temps ouvert trop long assèche la surface de la colle et affaiblit le collage |
| Pré-pressage à froid | Presse à froid | Pile consolidée avant le pressage à chaud | Un pré-pressage omis laisse les plis glisser au chargement |
| Pressage à chaud | Presse à chaud multi-plateaux | Généralement 100 à 140 °C et environ 1.0 à 1.4 MPa, selon la colle | Une décompression rapide piège la vapeur et fend le joint de colle |
| Parage et calibrage | Scies de chant, ponceuse à large bande | Têtes de calibrage généralement 40 à 80 de grain, environ 0.2 à 0.5 mm par face | Un ponçage excessif traverse un placage de face mince |
| Revêtement et scellement des chants | Seconde presse, machine à enduire les chants | Film phénolique, papier mélaminé ou face en placage, chants scellés | La poussière ou l’humidité sur le support apparaît en bulles dans le film |
La colle et le cycle de presse à chaud
La colle fixe la température de presse, la durée du cycle et ce que le panneau supporte. Le phénolique demande un cycle plus chaud et plus long que l’urée, ce qui explique en partie le prix plus élevé des panneaux WBP. Le temps augmente avec l’épaisseur, car la chaleur doit atteindre le centre de la pile et y durcir la colle.
La décompression est l’étape la plus souvent bâclée. La vapeur contenue dans la pile doit s’échapper par les chants. Ouvrir la presse trop vite laisse des soufflures à l’intérieur du panneau, qui n’apparaissent qu’au ponçage ou à la coupe.
| Colle | Température type des plateaux | Pression type | Usage type |
|---|---|---|---|
| Urée-formol (MR) | 100 à 120 °C | 1.0 à 1.2 MPa | Panneaux d’intérieur, emballage |
| Urée renforcée à la mélamine | 110 à 125 °C | 1.0 à 1.3 MPa | Intérieur humide, ameublement |
| Phénol-formol (WBP) | 125 à 140 °C | 1.1 à 1.4 MPa | Coffrage, extérieur, planchers |
Valeurs types. La fiche technique du fournisseur de colle fait foi pour le cycle réel.
Classes d’émission de formaldéhyde : E0, E1, E2 et CARB P2
Les colles urée, mélamine et phénolique contiennent toutes du formaldéhyde. La classe d’émission est un résultat mesuré sur le panneau fini, elle dépend donc ensemble de la formule de colle, de l’éventuel capteur et du cycle de presse. Nommez la classe exigée par votre marché, pas une formule comme « faible teneur en formaldéhyde ».
| Classe | De quoi il s’agit | Limite et essai types | Marché |
|---|---|---|---|
| E2 | Classe européenne, au-dessus de la limite E1 | Supérieur à 0.1 ppm (chambre EN 717-1) | Rarement accepté pour l’intérieur dans l’UE |
| E1 | Classe européenne selon EN 13986 | Jusqu’à 0.1 ppm (chambre EN 717-1) | Exigence de fait pour le marché de l’UE |
| E0 | Appellation commerciale, pas une classe européenne | Inférieur à E1, essai et limite variables selon le système | Demandé comme marge par rapport à E1. Demandez quel essai la sous-tend |
| CARB P2 / TSCA Title VI | Loi américaine, certification par un organisme tiers | 0.05 ppm pour le contreplaqué de feuillus (ASTM E1333 ou E2635) | Exigé pour les panneaux vendus aux États-Unis |
| F four star | Classe japonaise JAS | Moyenne 0.3 mg/L (dessiccateur JIS A 1460) | Panneaux d’intérieur pour le Japon |
Une liste de contrôle pour l’acheteur, pas un avis juridique. Les limites et les méthodes sont révisées au fil du temps. Le contexte de la règle américaine figure dans le Formaldehyde Standards for Composite Wood Products Act. Confirmez la version en vigueur auprès de votre transitaire en douane.
Une presse ou deux
Les usines vietnamiennes fabriquent les panneaux selon l’une de deux voies. Les deux sont légitimes. La bonne dépend de la visibilité de la face.
Pressé une fois
Tous les plis encollés et empilés, pressés à froid, pressés à chaud une seule fois, puis parés et poncés.
- Coût plus bas, un seul cycle de presse
- La face suit l’âme, les vides peuvent donc se marquer
- Dispersion d’épaisseur plus large
- Convient à l’emballage, aux caisses et aux panneaux qui seront recouverts
Pressé deux fois
Âme pressée en panneau de base, réparée et poncée à plat, puis face et contre-face ou film pressés dans un second cycle.
- Face plus plane, moins de creux et d’ombres
- Épaisseur plus serrée après calibrage du panneau de base
- Cycle supplémentaire, main-d’œuvre de réparation et second ponçage
- Convient au contreplaqué filmé de coffrage, aux faces de meubles et à l’agencement de magasins
Le calibrage et les contrôles qui suivent
Le ponçage calibré amène le panneau à une seule épaisseur et supprime les marches laissées par la presse. C’est pourquoi un panneau poncé tient une tolérance plus serrée qu’un panneau non poncé. Voir les matériaux du contreplaqué pour l’épaisseur du placage de face, qui limite le ponçage qu’une face supporte.
- ÉpaisseurMesurée au pied à coulisse en plusieurs points du panneau. Les panneaux poncés et calibrés tiennent généralement environ plus ou moins 0.3 à 0.5 mm.
- HumiditéHumidité du panneau à l’expédition, lue à l’humidimètre, avec la méthode à l’étuve en cas de litige.
- CollageCycles de trempage ou d’ébullition puis essai de cisaillement, selon EN 314 ou la norme que nomme votre marché.
- ÉmissionEssai en chambre ou au dessiccateur selon la méthode de votre classe, dans un laboratoire accepté par l’organisme de certification.
- Face et âmeQualité de face selon le tableau convenu, vides et chevauchements de l’âme visibles sur le chant coupé.
Questions sur la fabrication du contreplaqué
Nous sommes un service de sourcing, pas une usine. Nous lisons votre cahier des charges et le transmettons à 3 usines vietnamiennes au maximum qui pressent déjà ce produit, et nous répondons sous 24 heures ouvrées. L’usine confirme dans son devis sa propre voie de pressage, sa colle et ses rapports d’essai. Pour savoir quel produit convient à quel usage, voir les applications du contreplaqué.
Quelle colle demander pour du contreplaqué vietnamien ?
Urée-formol (MR) pour l’intérieur sec et l’emballage, urée renforcée à la mélamine pour les intérieurs humides et les meubles, et phénolique (WBP) pour le coffrage, l’extérieur et les planchers. Nommez la colle et la classe d’émission dans le contrat, car une usine à qui on ne le précise pas chiffre le collage le moins cher.
Que signifient E0, E1, E2 ou CARB P2 pour ma commande ?
Ce sont des classes d’émission de formaldéhyde. E1 est l’exigence habituelle dans l’UE, E2 se situe au-dessus, et E0 est une appellation commerciale pour une émission plus faible, sans essai unique défini. Les États-Unis exigent une certification CARB Phase 2 ou TSCA Title VI délivrée par un organisme tiers reconnu, de sorte qu’un rapport E0 seul n’y est pas accepté.
Qu’est-ce qu’un contreplaqué pressé deux fois ?
L’âme est d’abord pressée en panneau de base, réparée et poncée à plat, puis les placages de face et de contre-face ou un film sont pressés dans un second cycle. La face est plus plane et les défauts de l’âme se marquent moins. Il coûte plus cher à cause du cycle de presse supplémentaire et du second ponçage.
Comment teste-t-on la qualité de collage du contreplaqué ?
En trempant ou en faisant bouillir des éprouvettes, puis en cisaillant les joints de colle. EN 314 fixe la méthode et les classes de collage pour l’Europe, et JAS et d’autres normes ont leurs propres cycles. Demandez le rapport d’essai de votre lot de production, pas un certificat général.
Vous connaissez la colle, la classe et la finition qu’il vous faut ?
Envoyez produit, âme, colle, classe d’émission, qualité de face, tolérance d’épaisseur et quantité. Nous le transmettons aux usines qui exploitent cette ligne et répondons sous 24 heures ouvrées.