Home / Produzione del compensato
Come si produce il compensato in uno stabilimento del Vietnam, dal tronco al pannello levigato
Dieci fasi trasformano un tronco di piantagione in un pannello calibrato. La colla, il ciclo di pressa e la levigatura decidono gran parte di ciò che vede all’arrivo. Conoscere le fasi Le dice che cosa scrivere nella specifica.
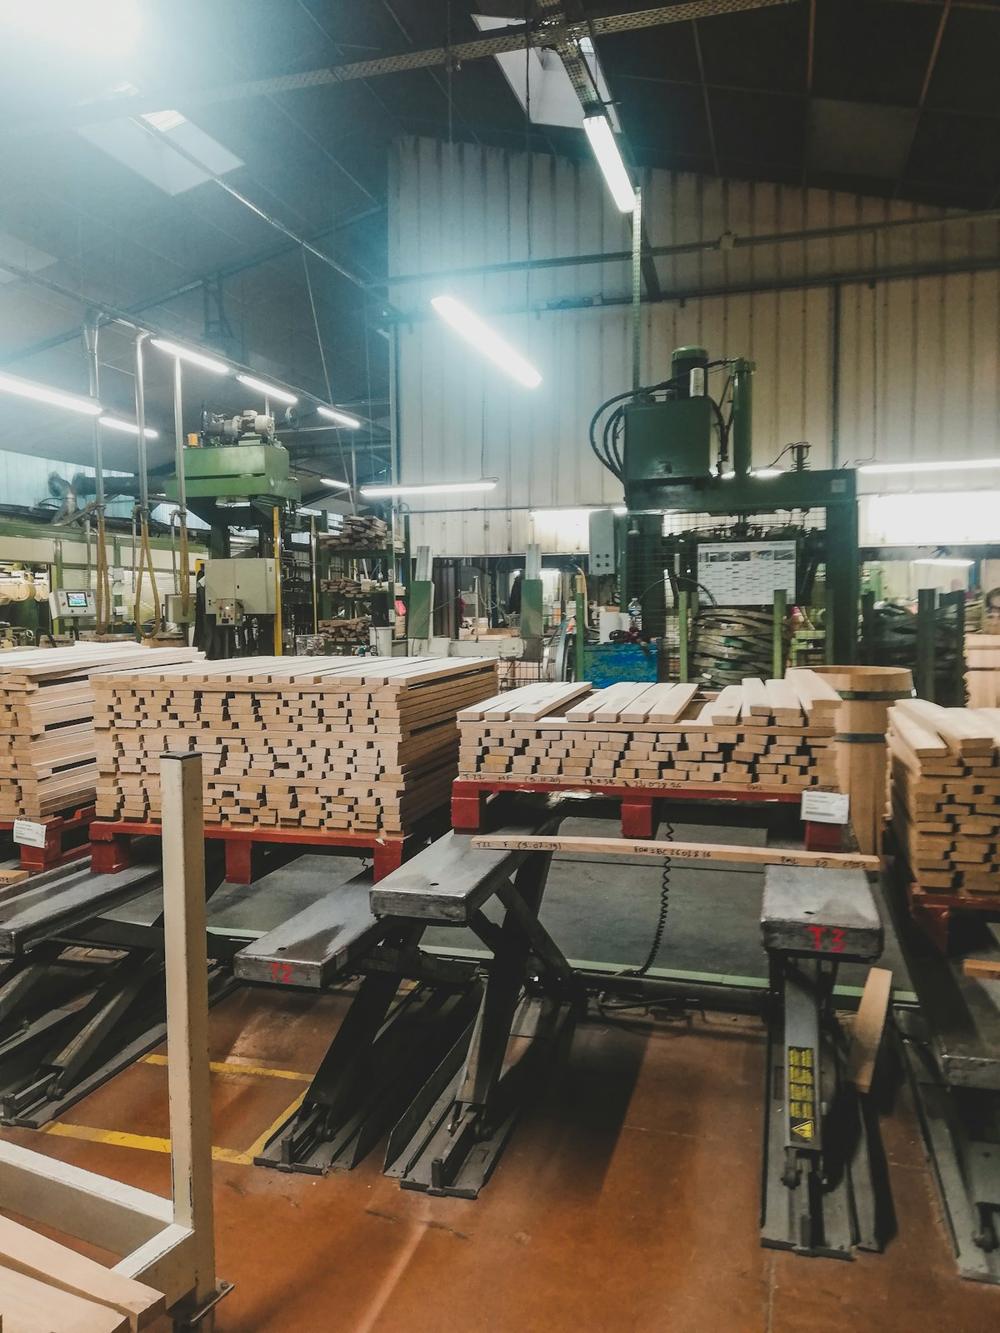
La linea di pressa, fase per fase
Le impostazioni sono intervalli di lavoro tipici degli stabilimenti vietnamiti di latifoglie da piantagione. Ogni stabilimento stabilisce i propri in base alla scheda tecnica del fornitore di colla e alla propria impiallacciatura. Per un acquirente conta l’ultima colonna: il difetto che ogni fase provoca quando viene affrettata.
| Fase | Macchina | Impostazione o resa tipica | Che cosa va storto se affrettata |
|---|---|---|---|
| Piazzale dei tronchi e sezionatura | Motosega o sega di taglio | Tronchi di piantagione tagliati in toppi lunghi circa 1.3 m o 2.6 m | I toppi lasciati al sole si crepano alle estremità e vengono sfogliati con fessure |
| Sfogliatura rotativa | Tornio senza mandrino o a mandrino | Impiallacciatura di anima di norma circa 1.2 a 2.0 mm, impiallacciatura di faccia circa 0.3 a 1.0 mm | Coltelli smussati danno un’impiallacciatura ruvida e irregolare che si trasferisce sulla faccia |
| Taglio e selezione | Cesoia, selezione a mano | Fogli tagliati a larghezza, difetti eliminati, selezionati come anima o faccia | Una cattiva selezione mette impiallacciatura da faccia nell’anima e viceversa |
| Essiccazione dell’impiallacciatura | Essiccatoio a rulli o a nastro, in parte essiccazione all’aperto | Aria dell’essiccatoio di norma 120 a 200 °C, impiallacciatura portata a circa il 6 a 12 % in base al tipo di colla | L’impiallacciatura umida causa bolle in pressa. Quella troppo essiccata si spacca |
| Composizione e rattoppo dell’anima | Giunzione, nastratura, rattoppo a mano | Vuoti e sovrapposizioni negli strati dell’anima riparati | Vuoti e sovrapposizioni dell’anima si vedono come avvallamenti e rigonfiamenti sulla faccia |
| Spalmatura della colla e composizione | Spalmatrice a rulli | Numero dispari di strati, fibre incrociate a 90 gradi | Un tempo aperto lungo asciuga la superficie della colla e indebolisce l’incollaggio |
| Prepressatura a freddo | Pressa a freddo | Pacco consolidato prima della pressatura a caldo | Una prepressatura saltata lascia scorrere gli strati durante il carico |
| Pressatura a caldo | Pressa a caldo a più luci | Di norma 100 a 140 °C e circa 1.0 a 1.4 MPa, in base alla colla | Una decompressione rapida intrappola il vapore e rompe la linea di colla |
| Squadratura e calibratura | Seghe per i bordi, levigatrice a nastro largo | Teste di calibratura di norma grana 40 a 80, circa 0.2 a 0.5 mm per faccia | Una levigatura eccessiva attraversa un’impiallacciatura di faccia sottile |
| Rivestimento e sigillatura dei bordi | Seconda pressa, rivestitrice di bordi | Film fenolico, carta melaminica o faccia impiallacciata, bordi sigillati | Polvere o umidità sulla base compaiono come bolle nel film |
La colla e il ciclo di pressa a caldo
La colla stabilisce la temperatura della pressa, la durata del ciclo e che cosa il pannello sopporta. Il fenolico richiede un ciclo più caldo e più lungo dell’urea, ed è una delle ragioni per cui i pannelli WBP costano di più. Il tempo cresce con lo spessore, perché il calore deve raggiungere il centro del pacco e polimerizzare lì la colla.
La decompressione è la fase affrettata più spesso. Il vapore nel pacco deve uscire dai bordi. Aprire la pressa troppo in fretta lascia bolle dentro il pannello che si vedono solo quando viene levigato o tagliato.
| Colla | Temperatura tipica dei piani | Pressione tipica | Uso tipico |
|---|---|---|---|
| Urea formaldeide (MR) | 100 a 120 °C | 1.0 a 1.2 MPa | Pannelli per interni, imballaggio |
| Urea rinforzata con melammina | 110 a 125 °C | 1.0 a 1.3 MPa | Interni umidi, mobili |
| Fenolo formaldeide (WBP) | 125 a 140 °C | 1.1 a 1.4 MPa | Casseforme, esterni, pavimenti |
Valori tipici. La scheda tecnica del fornitore di colla stabilisce il ciclo effettivo.
Classi di emissione di formaldeide: E0, E1, E2 e CARB P2
Le colle all’urea, alla melammina e fenoliche contengono tutte formaldeide. La classe di emissione è un risultato misurato sul pannello finito, quindi dipende insieme dalla ricetta della colla, da un eventuale captatore e dal ciclo di pressa. Indichi la classe richiesta dal Suo mercato, non una formula come «a bassa formaldeide».
| Classe | Che cos’è | Limite e prova tipici | Mercato |
|---|---|---|---|
| E2 | Classe europea, sopra il limite E1 | Oltre 0.1 ppm (camera EN 717-1) | Raramente accettata per interni nell’UE |
| E1 | Classe europea secondo EN 13986 | Fino a 0.1 ppm (camera EN 717-1) | Requisito di fatto per il mercato UE |
| E0 | Denominazione commerciale, non una classe europea | Sotto E1, prova e limite variano in base allo schema | Richiesta come margine rispetto a E1. Chieda quale prova la sostiene |
| CARB P2 / TSCA Title VI | Legge USA, certificazione di terza parte | 0.05 ppm per il compensato di latifoglie (ASTM E1333 o E2635) | Obbligatoria per i pannelli venduti negli Stati Uniti |
| F four star | Classe giapponese JAS | Media 0.3 mg/L (essiccatore JIS A 1460) | Pannelli per interni per il Giappone |
Una lista di controllo per l’acquirente, non una consulenza legale. Limiti e metodi vengono rivisti nel tempo. Il contesto della norma USA è nel Formaldehyde Standards for Composite Wood Products Act. Confermi la versione vigente con il Suo spedizioniere doganale.
Una pressa o due
Gli stabilimenti vietnamiti costruiscono i pannelli in due modi. Entrambi sono legittimi. Quello giusto dipende dal fatto che la faccia sia visibile.
Pressato una volta
Tutti gli strati incollati e impilati, pressati a freddo, pressati a caldo una volta sola, poi squadrati e levigati.
- Costo più basso, un solo ciclo di pressa
- La faccia segue l’anima, quindi i vuoti possono trasferirsi
- Maggiore dispersione di spessore
- Adatto a imballaggio, casse e pannelli che vengono coperti
Pressato due volte
Anima pressata in una base, riparata e levigata a piano, poi faccia e controfaccia o film pressati in un secondo ciclo.
- Faccia più piana, meno avvallamenti e ombre
- Spessore più stretto dopo la calibratura della base
- Ciclo aggiuntivo, manodopera di riparazione e una seconda levigatura
- Adatto a compensato filmato da casseforme, facce di mobili e allestimenti per negozi
La calibratura e i controlli che seguono
La levigatura calibrata porta il pannello a uno spessore unico e rimuove i gradini della pressa. È il motivo per cui un pannello levigato può mantenere una tolleranza più stretta di uno non levigato. Veda i materiali del compensato per lo spessore dell’impiallacciatura di faccia, che limita la levigatura che una faccia sopporta.
- SpessoreMisurato con il calibro in più punti del pannello. I pannelli levigati e calibrati di solito mantengono circa più o meno 0.3 a 0.5 mm.
- UmiditàUmidità del pannello alla spedizione, letta con igrometro, con il metodo in stufa in caso di contestazione.
- IncollaggioCicli di immersione o ebollizione e poi prova di taglio, secondo EN 314 o la norma indicata dal Suo mercato.
- EmissioneProva in camera o in essiccatore secondo il metodo della Sua classe, presso un laboratorio accettato dal certificatore.
- Faccia e animaQualità di faccia secondo la tabella concordata, vuoti e sovrapposizioni dell’anima visibili sul bordo tagliato.
Domande su come si produce il compensato
Siamo un servizio di sourcing, non uno stabilimento. Leggiamo la Sua specifica e la inoltriamo a un massimo di 3 stabilimenti vietnamiti che pressano già quel prodotto, e rispondiamo entro 24 ore lavorative. Lo stabilimento conferma nell’offerta il proprio percorso di pressatura, la colla e i rapporti di prova. Per sapere quale prodotto si adatta a quale lavoro, veda le applicazioni del compensato.
Quale colla devo chiedere nel compensato del Vietnam?
Urea formaldeide (MR) per interni asciutti e imballaggi, urea rinforzata con melammina per interni umidi e mobili, e fenolica (WBP) per casseforme, esterni e pavimenti. Indichi la colla e la classe di emissione nel contratto, perché uno stabilimento a cui non viene detto quota l’incollaggio più economico.
Che cosa significano E0, E1, E2 o CARB P2 per il mio ordine?
Sono classi di emissione di formaldeide. E1 è il requisito abituale nell’UE, E2 si colloca sopra, ed E0 è una denominazione commerciale per un’emissione più bassa senza un unico test fisso. Gli Stati Uniti richiedono la certificazione CARB Fase 2 o TSCA Title VI rilasciata da una terza parte riconosciuta, quindi un rapporto E0 da solo non vi è accettato.
Che cos’è il compensato pressato due volte?
L’anima viene prima pressata in un pannello base, riparata e levigata a piano, poi le impiallacciature di faccia e controfaccia o un film vengono pressate in un secondo ciclo. La faccia risulta più piana e i difetti dell’anima si trasferiscono meno. Costa di più per il ciclo di pressa aggiuntivo e la seconda levigatura.
Come si prova la qualità dell’incollaggio del compensato?
Immergendo o bollendo dei provini e poi tagliando a taglio le linee di colla. EN 314 stabilisce il metodo e le classi di incollaggio per l’Europa, e JAS e altre norme hanno cicli propri. Chieda il rapporto di prova del Suo lotto di produzione, non un certificato generico.
Sa quale colla, classe e finitura Le servono?
Invii prodotto, anima, colla, classe di emissione, qualità di faccia, tolleranza di spessore e quantità. La inoltriamo agli stabilimenti che lavorano quella linea e rispondiamo entro 24 ore lavorative.