Home / Multiplexproductie
Hoe Multiplex Wordt Gemaakt in een Vietnamese Fabriek, van Stam tot Geschuurde Plaat
Tien stappen maken van een plantagestam een gekalibreerde plaat. De lijm, de perscyclus en het schuren bepalen het grootste deel van wat u bij aankomst ziet. Wie de stappen kent, weet wat in de specificatie hoort.
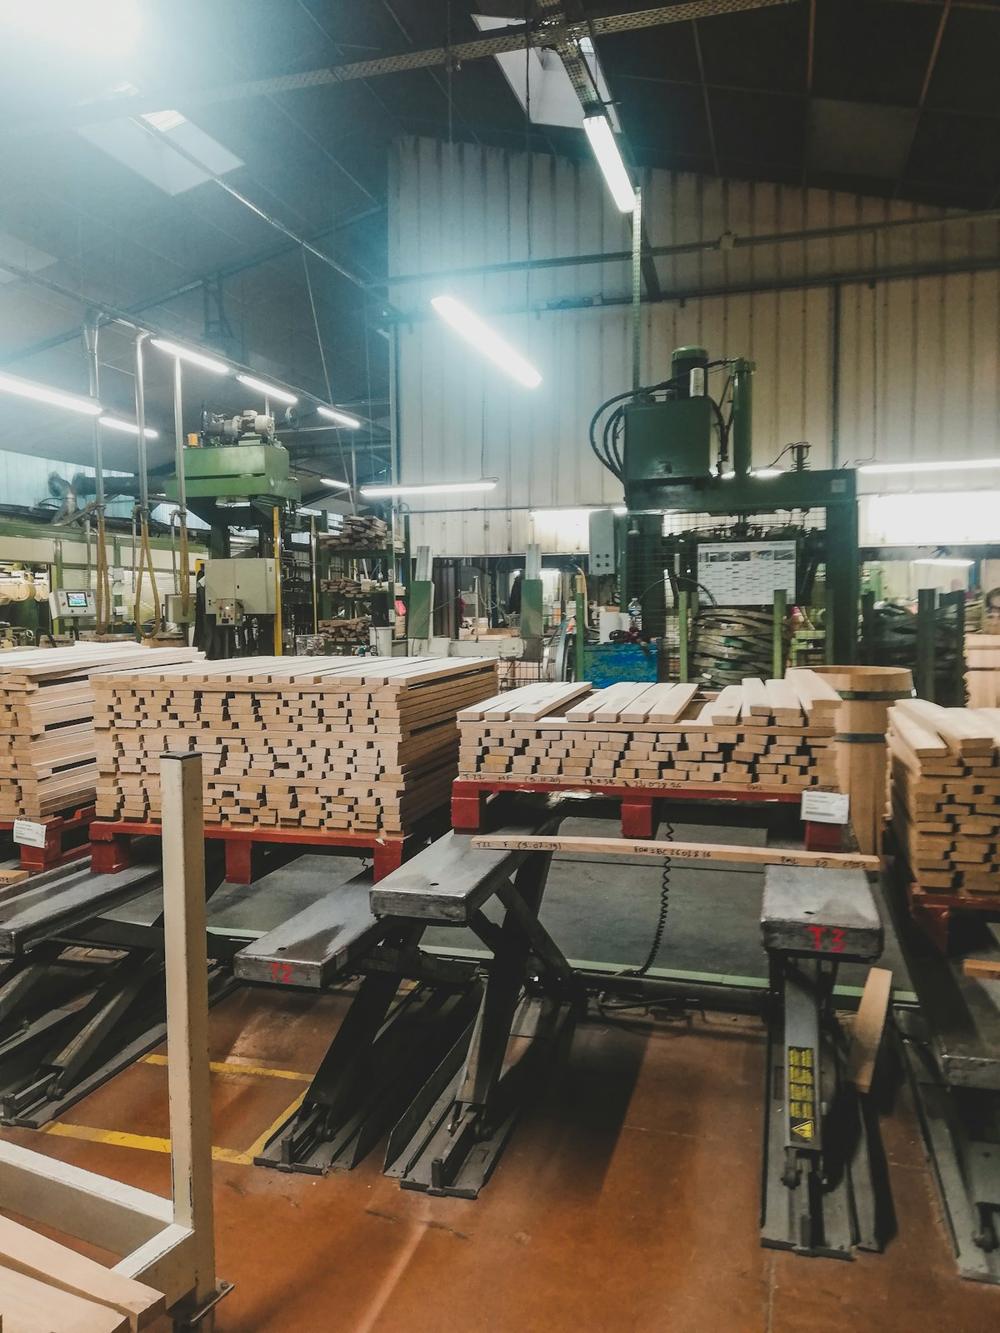
De perslijn, stap voor stap
Instellingen zijn gebruikelijke werkbereiken voor Vietnamese fabrieken met plantagehardhout. Elke fabriek stelt de eigen waarden in op basis van het gegevensblad van de lijmleverancier en het eigen fineer. Voor een koper telt de laatste kolom: het gebrek dat elke stap veroorzaakt als hij wordt overhaast.
| Stap | Machine | Gebruikelijke instelling of output | Wat misgaat bij overhaasten |
|---|---|---|---|
| Houtopslag en inkorten | Kettingzaag of afkortzaag | Plantagestammen ingekort tot blokken van ongeveer 1.3 m of 2.6 m | Blokken die in de zon blijven liggen scheuren aan de uiteinden en schillen met barsten |
| Draaischillen | Draaibank met of zonder spil | Kernfineer meestal ongeveer 1.2 tot 2.0 mm, toplaagfineer ongeveer 0.3 tot 1.0 mm | Stompe messen geven ruw, ongelijk fineer dat door de toplaag heen te zien is |
| Knippen en sorteren | Fineerschaar, handmatig sorteren | Vellen op breedte geknipt, gebreken verwijderd, gesorteerd als kern of toplaag | Slecht sorteren stopt fineer van toplaagkwaliteit in de kern en andersom |
| Fineer drogen | Rollen- of bandendroger, deels buitendroging | Luchttemperatuur droger meestal 120 tot 200 °C, fineer tot ongeveer 6 tot 12% naar lijmtype | Nat fineer veroorzaakt blazen in de pers. Te droog fineer scheurt |
| Kern samenstellen en repareren | Voegen, plakken, handmatig repareren | Gaten en overlappingen in de kernlagen hersteld | Holtes en overlappingen in de kern verschijnen als deuken en bulten op de toplaag |
| Lijm opbrengen en opbouwen | Rollenlijmmachine | Oneven aantal lagen, nerf 90 graden gekruist | Lange open tijd droogt het lijmoppervlak en verzwakt de verlijming |
| Koud voorpersen | Koude pers | Stapel verdicht voor het heet persen | Zonder voorpersen verschuiven de lagen bij het laden |
| Heet persen | Heetpers met meerdere etages | Meestal 100 tot 140 °C en ongeveer 1.0 tot 1.4 MPa, bepaald door de lijm | Snel ontspannen sluit stoom op en splijt de lijmnaad |
| Afkorten en kalibreren | Kantzagen, breedbandschuurmachine | Kalibreerkoppen meestal korrel 40 tot 80, ongeveer 0.2 tot 0.5 mm per zijde | Te veel schuren gaat door het dunne toplaagfineer heen |
| Afwerklaag en kanten afdichten | Tweede pers, kantencoater | Fenolfilm, melaminepapier of fineertoplaag, verzegelde kanten | Stof of vocht op de basis verschijnt als blazen in de film |
De lijm en de heetperscyclus
De lijm bepaalt de perstemperatuur, de cyclustijd en wat de plaat doorstaat. Fenol vraagt een hetere, langere cyclus dan ureum, een van de redenen dat WBP-platen meer kosten. De tijd schaalt met de dikte, omdat de warmte het midden van de stapel moet bereiken en de lijm daar moet laten uitharden.
Ontspannen is de stap die het vaakst wordt overhaast. De stoom in de stapel moet via de kanten ontsnappen. Als de pers te snel opent, blijven er blazen in de plaat achter die pas zichtbaar worden bij schuren of zagen.
| Lijm | Gebruikelijke plaattemperatuur | Gebruikelijke druk | Gebruikelijk gebruik |
|---|---|---|---|
| Ureumformaldehyde (MR) | 100 tot 120 °C | 1.0 tot 1.2 MPa | Binnenpanelen, verpakking |
| Met melamine versterkt ureum | 110 tot 125 °C | 1.0 tot 1.3 MPa | Vochtig binnen, meubels |
| Fenolformaldehyde (WBP) | 125 tot 140 °C | 1.1 tot 1.4 MPa | Bekisting, buiten, vloeren |
Gebruikelijke waarden. Het gegevensblad van de lijmleverancier bepaalt de werkelijke cyclus.
Formaldehyde-emissieklassen: E0, E1, E2 en CARB P2
Ureum-, melamine- en fenollijmen bevatten allemaal formaldehyde. De emissieklasse is een gemeten resultaat op de afgewerkte plaat, dus hij hangt af van het lijmrecept, eventuele formaldehydevangers en de perscyclus samen. Noem de klasse die uw markt eist, niet een term als laag formaldehyde.
| Klasse | Wat het is | Gebruikelijke limiet en test | Markt |
|---|---|---|---|
| E2 | Europese klasse, boven de E1-limiet | Boven 0.1 ppm (EN 717-1 kamer) | Zelden aanvaard voor binnengebruik in de EU |
| E1 | Europese klasse volgens EN 13986 | Tot 0.1 ppm (EN 717-1 kamer) | Werkende eis voor de EU-markt |
| E0 | Handelsaanduiding, geen Europese klasse | Onder E1, test en limiet verschillen per systeem | Gevraagd als marge boven E1. Vraag welke test erachter zit |
| CARB P2 / TSCA Title VI | Amerikaanse wet, door derde partij gecertificeerd | 0.05 ppm voor hardhouten multiplex (ASTM E1333 of E2635) | Vereist voor platen die in de Verenigde Staten worden verkocht |
| F four star | Japanse JAS-klasse | Gemiddeld 0.3 mg/L (JIS A 1460 exsiccator) | Binnenpanelen voor Japan |
Een checklist voor kopers, geen juridisch advies. Limieten en methoden worden in de loop van de tijd herzien. Achtergrond over de Amerikaanse regel staat in de Formaldehyde Standards for Composite Wood Products Act. Controleer de actuele versie bij uw douane-expediteur.
Een keer persen of twee keer
Vietnamese fabrieken bouwen platen via een van twee routes. Beide zijn legitiem. De juiste hangt ervan af of de toplaag te zien is.
Eenmaal geperst
Alle lagen gelijmd en gestapeld, koud geperst, een keer heet geperst, daarna afgekort en geschuurd.
- Lagere kosten, een perscyclus
- De toplaag volgt de kern, dus gaten kunnen doorschijnen
- Bredere diktespreiding
- Past bij verpakking, kisten en platen die worden bedekt
Tweemaal geperst
Kern tot basis geperst, hersteld en vlak geschuurd, daarna voor- en achterzijde of film in een tweede cyclus geperst.
- Vlakkere toplaag, minder deuken en schaduwen
- Strakkere dikte na het kalibreren van de basis
- Extra cyclus, herstelwerk en een tweede keer schuren
- Past bij filmbekleed bekisting, meubeltoplagen en winkelinrichting
Kalibreren en de controles daarna
Kalibrerend schuren brengt de plaat op een dikte en haalt trappen uit de pers weg. Daarom kan een geschuurde plaat een strakkere tolerantie aanhouden dan een ongeschuurde. Zie multiplexmaterialen voor de dikte van het toplaagfineer, die beperkt hoeveel schuren een toplaag aankan.
- DikteOp meerdere punten rond de plaat met een schuifmaat gemeten. Geschuurde en gekalibreerde platen houden gewoonlijk ongeveer plus of min 0.3 tot 0.5 mm aan.
- VochtPlaatvocht bij verzending, met een meter gemeten, met de droogstoofmethode bij geschillen.
- VerlijmingWeek- of kookcycli en dan een afschuiftest, volgens EN 314 of de norm die uw markt noemt.
- EmissieKamer- of exsiccatortest volgens de methode van uw klasse, van een laboratorium dat de certificeerder accepteert.
- Toplaag en kernKwaliteit van de toplaag volgens de afgesproken tabel, gaten en overlappingen in de kern zichtbaar op de gesneden kant.
Vragen over hoe multiplex wordt gemaakt
Wij zijn een sourcingdienst, geen fabriek. Wij lezen uw specificatie en sturen die door naar maximaal 3 Vietnamese fabrieken die dat product al persen, en antwoorden binnen 24 werkuren. De fabriek bevestigt in de offerte de eigen persroute, lijm en testrapporten. Welk product bij welke toepassing past, vindt u bij multiplextoepassingen.
Welke lijm moet ik vragen bij Vietnamese multiplex?
Ureumformaldehyde (MR) voor droog binnengebruik en verpakking, met melamine versterkt ureum voor vochtige binnenruimtes en meubels, en fenollijm (WBP) voor bekisting, buiten en vloeren. Noem de lijm en de emissieklasse in het contract, want een fabriek die dat niet hoort, offreert de goedkoopste verlijming.
Wat betekent E0, E1, E2 of CARB P2 voor mijn bestelling?
Het zijn emissieklassen voor formaldehyde. E1 is de gebruikelijke eis voor de EU, E2 ligt erboven en E0 is een handelsaanduiding voor lagere emissie zonder één vaste test. De Verenigde Staten eisen certificering volgens CARB Phase 2 of TSCA Title VI door een erkende derde partij, dus een los E0-rapport wordt daar niet geaccepteerd.
Wat is tweemaal geperste multiplex?
De kern wordt eerst tot een basisplaat geperst, hersteld en vlak geschuurd, en de voor- en achterfineren of een film worden in een tweede cyclus erop geperst. De voorzijde wordt vlakker, met minder doorschijnen van gaten in de kern. Het kost meer door de extra perscyclus en het tweede schuren.
Hoe wordt de verlijmingskwaliteit van multiplex getest?
Door proefstukken te weken of te koken en daarna de lijmnaden af te schuiven. EN 314 legt de methode en de verlijmingsklassen voor Europa vast, en JAS en andere normen hebben eigen cycli. Vraag om het testrapport van uw productiepartij, niet om een algemeen certificaat.
Weet u welke lijm, klasse en afwerking u nodig hebt?
Stuur product, kern, lijm, emissieklasse, kwaliteit van de toplaag, diktetolerantie en hoeveelheid. Wij sturen het door naar fabrieken die die lijn draaien en antwoorden binnen 24 werkuren.