Trang chủ / Sản xuất ván ép
Ván Ép Được Sản Xuất Thế Nào Tại Nhà Máy Việt Nam, Từ Gỗ Tròn Đến Tấm Đã Chà Nhám
Mười công đoạn biến một khúc gỗ rừng trồng thành tấm ván đã định cỡ. Keo, chu kỳ ép và chà nhám quyết định phần lớn những gì quý khách thấy khi hàng đến. Hiểu các công đoạn cho biết cần ghi gì vào thông số kỹ thuật.
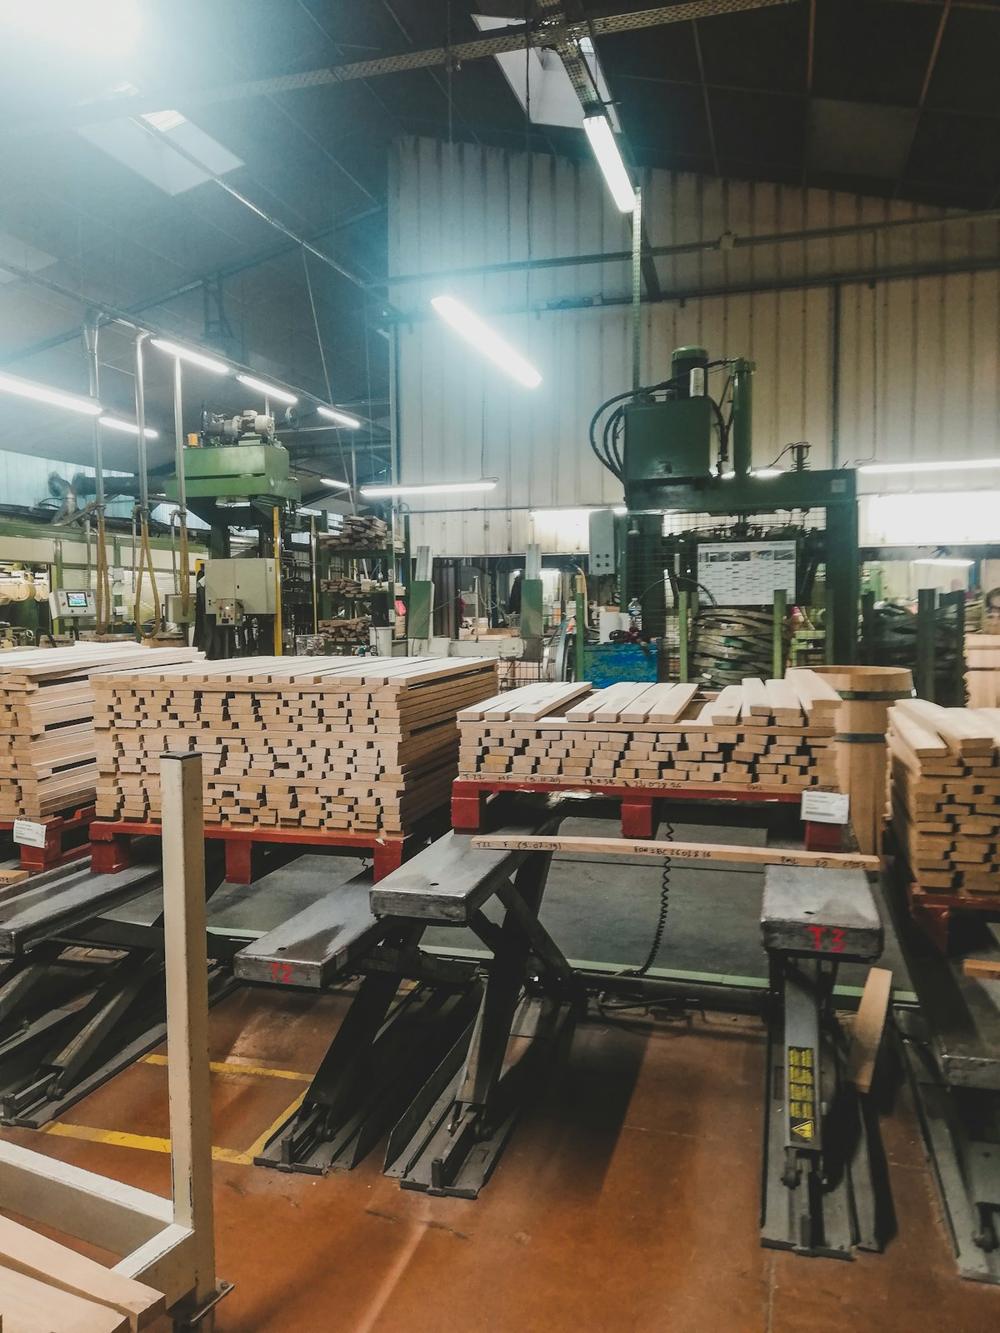
Dây chuyền ép, từng công đoạn
Các thông số là khoảng làm việc điển hình của nhà máy gỗ cứng rừng trồng tại Việt Nam. Mỗi nhà máy tự đặt thông số theo tài liệu của nhà cung cấp keo và loại veneer của mình. Điều quan trọng với người mua là cột cuối: lỗi mà mỗi công đoạn gây ra khi bị làm vội.
| Công đoạn | Máy móc | Thông số hoặc sản lượng điển hình | Sai sót nếu làm vội |
|---|---|---|---|
| Bãi gỗ và cắt khúc | Cưa xích hoặc cưa cắt | Gỗ rừng trồng được cắt thành các đoạn dài khoảng 1.3 m hoặc 2.6 m | Đoạn gỗ để dưới nắng bị nứt đầu và khi bóc ra veneer bị nứt |
| Bóc veneer | Máy bóc không trục hoặc có trục | Veneer ruột thường khoảng 1.2 đến 2.0 mm, veneer mặt khoảng 0.3 đến 1.0 mm | Dao cùn cho veneer thô, không đều, hằn lên bề mặt |
| Cắt và phân loại | Máy cắt veneer, phân loại thủ công | Cắt tấm theo khổ, loại bỏ lỗi, phân loại ruột hoặc mặt | Phân loại kém khiến veneer chất lượng mặt bị đưa vào ruột và ngược lại |
| Sấy veneer | Máy sấy con lăn hoặc băng tải, một số phơi sân | Khí sấy thường 120 đến 200 °C, veneer xuống khoảng 6 đến 12% tùy loại keo | Veneer ướt gây phồng rộp trong máy ép. Veneer sấy quá khô bị nứt |
| Ghép ruột và vá | Ghép mép, dán băng, vá thủ công | Sửa các khe hở và chỗ chồng mí ở các lớp ruột | Lỗ rỗng và chỗ chồng mí ở ruột lộ thành vết lõm và vết gồ trên bề mặt |
| Tráng keo và xếp lớp | Máy tráng keo con lăn | Số lớp lẻ, thớ gỗ đặt chéo 90 độ | Thời gian chờ quá dài làm khô bề mặt keo và yếu liên kết |
| Ép sơ bộ nguội | Máy ép nguội | Chồng ván được nén chặt trước khi ép nóng | Bỏ ép sơ bộ khiến các lớp xê dịch khi đưa vào máy |
| Ép nóng | Máy ép nóng nhiều tầng | Thường 100 đến 140 °C và khoảng 1.0 đến 1.4 MPa, tùy loại keo | Xả áp nhanh làm kẹt hơi nước và nứt đường keo |
| Cắt biên và định cỡ | Cưa biên, máy chà nhám băng rộng | Đầu định cỡ thường grit 40 đến 80, khoảng 0.2 đến 0.5 mm mỗi mặt | Chà quá tay sẽ làm thủng lớp veneer mặt mỏng |
| Phủ và trám kín cạnh | Máy ép lần hai, máy sơn cạnh | Mặt phủ phim phenolic, giấy melamine hoặc veneer, cạnh được trám kín | Bụi hoặc hơi ẩm trên tấm nền hiện thành bọt khí dưới lớp phim |
Keo và chu kỳ ép nóng
Loại keo quyết định nhiệt độ ép, thời gian chu kỳ và khả năng chịu đựng của tấm ván. Phenolic cần chu kỳ nóng và lâu hơn urea, đó là một lý do ván WBP đắt hơn. Thời gian tăng theo độ dày, vì nhiệt phải đi tới tâm của chồng ván và làm keo đóng rắn ở đó.
Xả áp là bước hay bị làm vội nhất. Hơi nước trong chồng ván phải thoát ra qua các cạnh. Mở máy ép quá nhanh để lại các chỗ phồng rộp bên trong tấm ván, chỉ lộ ra khi chà nhám hoặc cắt.
| Loại keo | Nhiệt độ bàn ép điển hình | Áp suất điển hình | Ứng dụng điển hình |
|---|---|---|---|
| Urea formaldehyde (MR) | 100 đến 120 °C | 1.0 đến 1.2 MPa | Ván nội thất, đóng gói |
| Urea gia cường melamine | 110 đến 125 °C | 1.0 đến 1.3 MPa | Nội thất ẩm, đồ gỗ |
| Phenol formaldehyde (WBP) | 125 đến 140 °C | 1.1 đến 1.4 MPa | Cốp pha, ngoại thất, sàn |
Mang tính điển hình. Chu kỳ thực tế do tài liệu của nhà cung cấp keo quyết định.
Các cấp phát thải formaldehyde: E0, E1, E2 và CARB P2
Keo urea, melamine và phenolic đều chứa formaldehyde. Cấp phát thải là kết quả đo trên thành phẩm, nên phụ thuộc đồng thời vào công thức keo, chất bắt formaldehyde (nếu có) và chu kỳ ép. Hãy nêu cấp mà thị trường của quý khách yêu cầu, không dùng những từ như “ít formaldehyde”.
| Cấp | Là gì | Giới hạn và phép thử điển hình | Thị trường |
|---|---|---|---|
| E2 | Cấp châu Âu, cao hơn giới hạn E1 | Trên 0.1 ppm (buồng thử EN 717-1) | Hiếm khi được chấp nhận cho nội thất tại EU |
| E1 | Cấp châu Âu theo EN 13986 | Đến 0.1 ppm (buồng thử EN 717-1) | Yêu cầu thực tế của thị trường EU |
| E0 | Nhãn thương mại, không phải cấp của châu Âu | Thấp hơn E1, phép thử và giới hạn khác nhau theo từng chương trình | Được yêu cầu để có biên an toàn so với E1. Hãy hỏi phép thử nào đứng sau nhãn này |
| CARB P2 / TSCA Title VI | Luật Hoa Kỳ, chứng nhận bởi bên thứ ba | 0.05 ppm cho ván ép gỗ cứng (ASTM E1333 hoặc E2635) | Bắt buộc với ván bán tại Hoa Kỳ |
| F four star | Cấp JAS của Nhật Bản | Trung bình 0.3 mg/L (bình hút ẩm JIS A 1460) | Ván nội thất cho Nhật Bản |
Danh mục kiểm tra dành cho người mua, không phải tư vấn pháp lý. Giới hạn và phương pháp được sửa đổi theo thời gian. Thông tin nền về quy định của Hoa Kỳ có trong Formaldehyde Standards for Composite Wood Products Act. Hãy xác nhận bản hiện hành với đại lý hải quan của quý khách.
Một lần ép hay hai lần ép
Nhà máy Việt Nam làm tấm ván theo một trong hai cách. Cả hai đều hợp lệ. Cách phù hợp tùy vào việc bề mặt có được nhìn thấy hay không.
Ép một lần
Tất cả các lớp được tráng keo và xếp chồng, ép nguội, ép nóng một lần, rồi cắt biên và chà nhám.
- Chi phí thấp hơn, một chu kỳ ép
- Bề mặt theo ruột, nên khe hở có thể hằn lên
- Độ dày dao động rộng hơn
- Phù hợp đóng gói, đóng thùng và tấm sẽ được che phủ
Ép hai lần
Ruột được ép thành tấm nền, sửa lỗi và chà phẳng, rồi mặt, lưng hoặc lớp phim được ép ở chu kỳ thứ hai.
- Bề mặt phẳng hơn, ít vết lõm và vệt bóng
- Độ dày đồng đều hơn sau khi định cỡ tấm nền
- Thêm một chu kỳ, công sửa lỗi và một lần chà nhám nữa
- Phù hợp cốp pha phủ phim, mặt nội thất và nội thất cửa hàng
Định cỡ và các kiểm tra tiếp theo
Chà nhám định cỡ đưa tấm ván về một độ dày duy nhất và loại bỏ các bậc do máy ép tạo ra. Đó là lý do tấm đã chà nhám giữ được dung sai chặt hơn tấm chưa chà. Xem vật liệu ván ép về độ dày veneer mặt, yếu tố giới hạn mức chà mà một lớp mặt chịu được.
- Độ dàyĐo bằng thước kẹp tại nhiều điểm quanh tấm ván. Tấm đã chà nhám và định cỡ thường giữ khoảng cộng trừ 0.3 đến 0.5 mm.
- Độ ẩmĐộ ẩm tấm ván khi xuất xưởng, đọc bằng máy đo, và dùng phương pháp sấy khô tuyệt đối khi có tranh chấp.
- Liên kết keoChu kỳ ngâm hoặc luộc rồi thử cắt trượt, theo EN 314 hoặc tiêu chuẩn mà thị trường của quý khách chỉ định.
- Phát thảiThử nghiệm buồng hoặc bình hút ẩm theo phương pháp của cấp quý khách yêu cầu, tại phòng thí nghiệm được đơn vị chứng nhận chấp nhận.
- Mặt và ruộtCấp mặt so với bảng đã thỏa thuận, khe hở và chỗ chồng mí của ruột nhìn thấy trên cạnh cắt.
Câu hỏi về cách sản xuất ván ép
Chúng tôi là dịch vụ tìm nguồn, không phải nhà máy. Chúng tôi đọc thông số kỹ thuật của quý khách và chuyển đến tối đa 3 nhà máy Việt Nam đang ép đúng sản phẩm đó, rồi phản hồi trong vòng 24 giờ làm việc. Nhà máy tự xác nhận quy trình ép, loại keo và báo cáo thử nghiệm trong báo giá. Về sản phẩm nào phù hợp với công việc nào, xem ứng dụng ván ép.
Nên yêu cầu loại keo nào cho ván ép Việt Nam?
Urea formaldehyde (MR) cho môi trường khô trong nhà và đóng gói, urea gia cường melamine cho nội thất ẩm và đồ gỗ, và phenolic (WBP) cho cốp pha, ngoại thất và sàn. Hãy ghi rõ loại keo và cấp phát thải trong hợp đồng, vì nhà máy không được yêu cầu sẽ báo giá loại keo rẻ nhất.
E0, E1, E2 hay CARB P2 có ý nghĩa gì với đơn hàng của tôi?
Đây là các cấp phát thải formaldehyde. E1 là yêu cầu thông thường của EU, E2 cao hơn mức đó, còn E0 là nhãn thương mại cho mức phát thải thấp hơn mà không có một phép thử cố định. Hoa Kỳ yêu cầu chứng nhận CARB Phase 2 hoặc TSCA Title VI do bên thứ ba được công nhận cấp, nên chỉ một báo cáo E0 thì không được chấp nhận ở đó.
Ván ép ép hai lần là gì?
Ruột được ép thành tấm nền trước, sửa lỗi và chà phẳng, rồi veneer mặt, veneer lưng hoặc lớp phim được ép lên ở chu kỳ thứ hai. Bề mặt phẳng hơn và ít bị lộ vết từ khe hở của ruột. Giá cao hơn vì thêm một chu kỳ ép và một lần chà nhám nữa.
Chất lượng liên kết keo của ván ép được kiểm tra thế nào?
Bằng cách ngâm hoặc luộc mẫu thử rồi thử cắt trượt các lớp keo. EN 314 quy định phương pháp và các cấp liên kết cho châu Âu, còn JAS và các tiêu chuẩn khác có chu kỳ riêng. Hãy yêu cầu báo cáo thử nghiệm trên lô sản xuất của quý khách, không phải một chứng nhận chung chung.
Đã biết loại keo, cấp phát thải và lớp hoàn thiện cần dùng?
Hãy gửi sản phẩm, ruột, keo, cấp phát thải, cấp mặt, dung sai độ dày và số lượng. Chúng tôi chuyển đến các nhà máy đang chạy dây chuyền đó và phản hồi trong vòng 24 giờ làm việc.