홈 / 합판 제조 공정
베트남 공장의 합판 제조 과정, 원목에서 샌딩된 패널까지
열 단계를 거쳐 조림목 원목이 치수가 맞는 시트가 됩니다. 접착제, 프레스 사이클, 샌딩이 도착했을 때 보이는 것의 대부분을 결정합니다. 공정을 알면 사양에 무엇을 써야 하는지 알 수 있습니다.
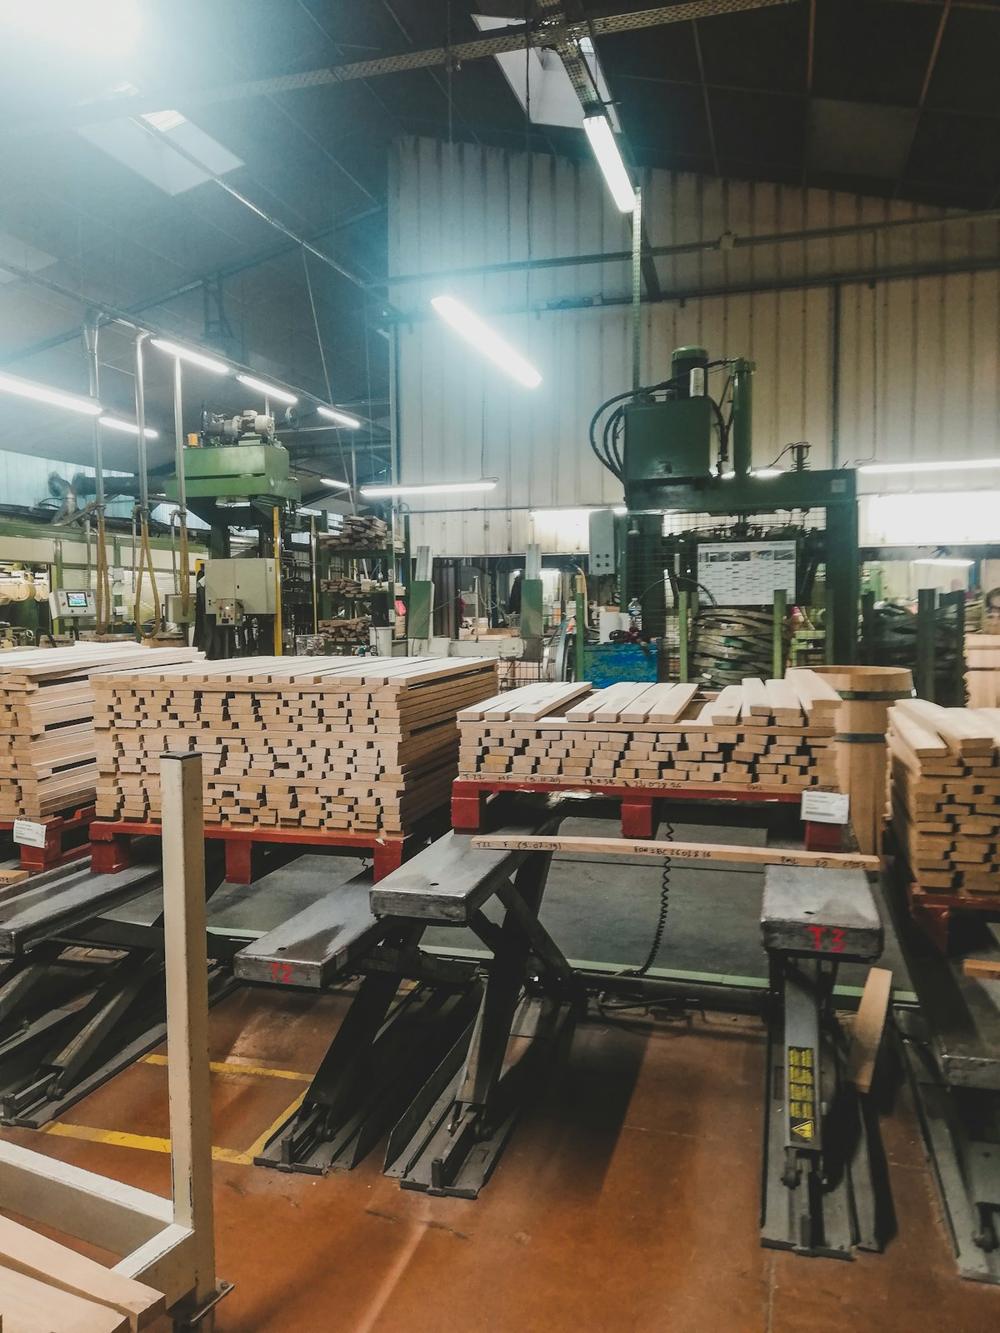
프레스 라인, 단계별로
설정값은 베트남 조림 활엽수 공장의 일반적인 작업 범위입니다. 각 공장은 접착제 공급업체의 자료와 사용하는 단판에 맞춰 자체적으로 설정합니다. 바이어에게 중요한 것은 마지막 열, 즉 단계를 서둘렀을 때 생기는 결함입니다.
| 단계 | 설비 | 일반 설정값 또는 산출 | 서두르면 생기는 문제 |
|---|---|---|---|
| 원목 적치장과 크로스컷 | 체인톱 또는 절단 톱 | 조림목 원목을 길이 약 1.3 m 또는 2.6 m 토막으로 절단 | 햇볕에 둔 토막은 끝이 갈라지고 갈라진 채로 박피됨 |
| 로터리 박피 | 스핀들리스 또는 스핀들 레이스 | 코어 단판은 보통 약 1.2~2.0 mm, 표면 단판은 약 0.3~1.0 mm | 무딘 칼날은 거칠고 고르지 않은 단판을 만들어 표면에 비침 |
| 클리핑과 선별 | 클리퍼, 수작업 선별 | 폭에 맞춰 절단, 결함 제거, 코어용과 표면용으로 선별 | 선별이 부실하면 표면급 단판이 코어에 들어가거나 그 반대가 됨 |
| 단판 건조 | 롤러 또는 벨트 건조기, 일부는 야적 건조 | 건조기 열풍은 보통 120~200 °C, 함수율은 접착제 종류에 따라 약 6~12% | 젖은 단판은 프레스에서 터짐을 일으키고 과건조 단판은 갈라짐 |
| 코어 조립과 보수 | 접합, 테이핑, 수작업 보수 | 코어 층의 틈과 겹침을 보수 | 코어 공극과 겹침이 표면의 찍힘과 튀어나옴으로 나타남 |
| 접착제 도포와 적층 | 롤러 접착제 도포기 | 홀수 겹, 결 방향을 90도로 교차 | 개방 시간이 길면 접착제 표면이 말라 접착력이 약해짐 |
| 냉압 예비 프레스 | 냉압 프레스 | 열압 전에 적층물을 눌러 붙임 | 예비 프레스를 생략하면 투입 중 층이 밀림 |
| 열압 | 다단 열압 프레스 | 보통 100~140 °C, 약 1.0~1.4 MPa, 접착제에 따라 설정 | 급감압은 증기를 가두어 접착층을 쪼갬 |
| 트리밍과 캘리브레이션 | 단면 톱, 와이드 벨트 샌더 | 캘리브레이션 헤드는 보통 40~80 방, 면당 약 0.2~0.5 mm | 과도한 샌딩은 얇은 표면 단판을 뚫음 |
| 오버레이와 단면 밀봉 | 2차 프레스, 단면 코터 | 페놀 필름, 멜라민지 또는 단판 표면, 단면 밀봉 | 바탕의 먼지나 수분이 필름의 기포로 나타남 |
접착제와 열압 사이클
접착제가 프레스 온도, 사이클 시간, 패널이 견디는 조건을 결정합니다. 페놀은 요소 수지보다 더 뜨겁고 긴 사이클이 필요하며, 이것이 WBP 패널이 비싼 이유 중 하나입니다. 시간은 두께에 비례합니다. 열이 적층물의 중심까지 전달되어 그곳의 접착제를 경화시켜야 하기 때문입니다.
감압은 가장 자주 서두르는 단계입니다. 적층물 속의 증기는 단면으로 빠져나가야 합니다. 프레스를 너무 빨리 열면 패널 내부에 터짐이 남고, 샌딩이나 절단 때에야 드러납니다.
| 접착제 | 일반 플래튼 온도 | 일반 압력 | 일반 용도 |
|---|---|---|---|
| 요소 포름알데히드(MR) | 100~120 °C | 1.0~1.2 MPa | 실내용 패널, 포장 |
| 멜라민 강화 요소 수지 | 110~125 °C | 1.0~1.3 MPa | 습한 실내, 가구 |
| 페놀 포름알데히드(WBP) | 125~140 °C | 1.1~1.4 MPa | 거푸집, 실외, 바닥재 |
일반값입니다. 실제 사이클은 접착제 공급업체의 자료에 따릅니다.
포름알데히드 방출 등급: E0, E1, E2, CARB P2
요소, 멜라민, 페놀 접착제는 모두 포름알데히드를 포함합니다. 방출 등급은 완제품 패널의 측정 결과이므로 접착제 배합, 포집제, 프레스 사이클이 함께 결정합니다. 저포름알데히드 같은 표현이 아니라 해당 시장이 요구하는 등급을 명시하십시오.
| 등급 | 정의 | 일반 한계값과 시험 | 시장 |
|---|---|---|---|
| E2 | 유럽 등급, E1 한계값 초과 | 0.1 ppm 초과(EN 717-1 챔버) | EU 실내용으로는 거의 인정되지 않음 |
| E1 | EN 13986에 따른 유럽 등급 | 0.1 ppm 이하(EN 717-1 챔버) | EU 시장의 실무상 요건 |
| E0 | 업계 표기이며 유럽 등급이 아님 | E1보다 낮음, 시험과 한계값은 제도마다 다름 | E1에 대한 여유로 요구됨. 어떤 시험에 근거하는지 확인 |
| CARB P2 / TSCA Title VI | 미국 법규, 제3자 인증 | 활엽수 합판 0.05 ppm(ASTM E1333 또는 E2635) | 미국에서 판매하는 패널에 필수 |
| F four star | 일본 JAS 등급 | 평균 0.3 mg/L(JIS A 1460 데시케이터) | 일본 실내용 패널 |
바이어용 체크리스트이며 법률 자문이 아닙니다. 한계값과 시험 방법은 시간이 지나며 개정됩니다. 미국 규정의 배경은 Formaldehyde Standards for Composite Wood Products Act를 참고하십시오. 최신 내용은 관세사에게 확인하십시오.
1회 프레스인가 2회 프레스인가
베트남 공장은 두 가지 방식 중 하나로 패널을 만듭니다. 둘 다 정당합니다. 어느 쪽이 맞는지는 표면이 보이는지에 달려 있습니다.
1회 프레스
모든 층에 접착제를 바르고 적층해 냉압하고, 열압을 한 번 한 뒤 트리밍과 샌딩을 합니다.
- 저비용, 프레스 사이클 1회
- 표면이 코어를 따라가므로 틈이 비칠 수 있음
- 두께 편차가 큼
- 포장, 크레이팅, 덮이는 패널에 적합
2회 프레스
코어를 프레스해 기초 패널로 만들고 보수와 평탄 샌딩을 한 뒤, 두 번째 사이클에서 앞뒷면 또는 필름을 프레스합니다.
- 표면이 더 평평하고 찍힘과 그림자가 적음
- 기초 패널을 캘리브레이션하여 두께가 더 균일
- 프레스 사이클, 보수 인력, 두 번째 샌딩이 추가됨
- 필름 합판 거푸집, 가구 표면, 매장 인테리어에 적합
캘리브레이션과 이후 검사
캘리브레이션 샌딩은 패널을 한 가지 두께로 맞추고 프레스에서 생긴 단차를 없앱니다. 그래서 샌딩한 패널이 샌딩하지 않은 패널보다 더 엄격한 공차를 유지할 수 있습니다. 표면이 견딜 수 있는 샌딩량을 제한하는 표면 단판 두께는 합판 재료를 참고하십시오.
- 두께시트 둘레의 여러 지점에서 캘리퍼로 측정합니다. 샌딩 및 캘리브레이션한 패널은 보통 플러스마이너스 0.3~0.5 mm 정도를 유지합니다.
- 함수율출하 시 패널 함수율을 수분계로 측정하며, 분쟁 시에는 전건법으로 확인합니다.
- 접착침지 또는 끓임 사이클 후 전단 시험을 합니다. EN 314 또는 해당 시장이 지정한 규격을 따릅니다.
- 방출인증기관이 인정하는 시험소에서 해당 등급의 방법에 따라 챔버 또는 데시케이터 시험을 합니다.
- 표면과 코어표면 등급은 합의한 표와 대조하고, 코어의 틈과 겹침은 절단면에서 확인합니다.
합판 제조에 대한 질문
저희는 소싱 서비스이며 공장이 아닙니다. 고객님의 사양을 확인해 해당 제품을 이미 프레스하는 베트남 공장 최대 3곳에 전달하고 영업시간 기준 24시간 이내에 회신합니다. 프레스 방식, 접착제, 시험 성적서는 공장이 견적에서 직접 확인합니다. 어떤 제품이 어떤 작업에 맞는지는 합판 용도를 참고하십시오.
베트남 합판은 어떤 접착제를 요청해야 합니까?
건조한 실내와 포장용에는 요소 포름알데히드(MR), 습한 실내와 가구용에는 멜라민 강화 요소 수지, 거푸집, 실외, 바닥재용에는 페놀(WBP)입니다. 접착제와 방출 등급을 계약서에 명시하십시오. 지정하지 않으면 공장은 가장 저렴한 접착제로 견적을 냅니다.
E0, E1, E2, CARB P2는 제 주문에 어떤 의미입니까?
모두 포름알데히드 방출 등급입니다. E1은 EU에서 통상 요구되는 등급이고 E2는 그보다 위이며, E0는 특정 시험에 고정되지 않은 저방출 업계 표기입니다. 미국은 공인된 제3자 기관의 CARB Phase 2 또는 TSCA Title VI 인증을 요구하므로 E0 보고서만으로는 인정되지 않습니다.
2회 프레스 합판이란 무엇입니까?
먼저 코어를 프레스해 기초 패널을 만들고, 보수한 뒤 평평하게 샌딩한 다음 두 번째 사이클에서 앞면과 뒷면 단판 또는 필름을 프레스합니다. 코어의 틈이 표면에 비치는 현상이 줄어 표면이 더 평평해집니다. 프레스 사이클과 샌딩이 한 번씩 더 들어가므로 가격이 높습니다.
합판 접착 품질은 어떻게 시험합니까?
시험편을 물에 담그거나 끓인 뒤 접착층의 전단 강도를 측정합니다. 유럽의 시험 방법과 접착 등급은 EN 314가 정하며, JAS 등 다른 규격에는 각자의 시험 사이클이 있습니다. 일반 인증서가 아니라 납품 로트의 시험 성적서를 요청하십시오.
필요한 접착제, 등급, 마감을 알고 계십니까?
제품, 코어, 접착제, 방출 등급, 표면 등급, 두께 공차, 수량을 보내 주십시오. 해당 라인을 가동하는 공장에 전달하고 영업시간 기준 24시간 이내에 회신합니다.